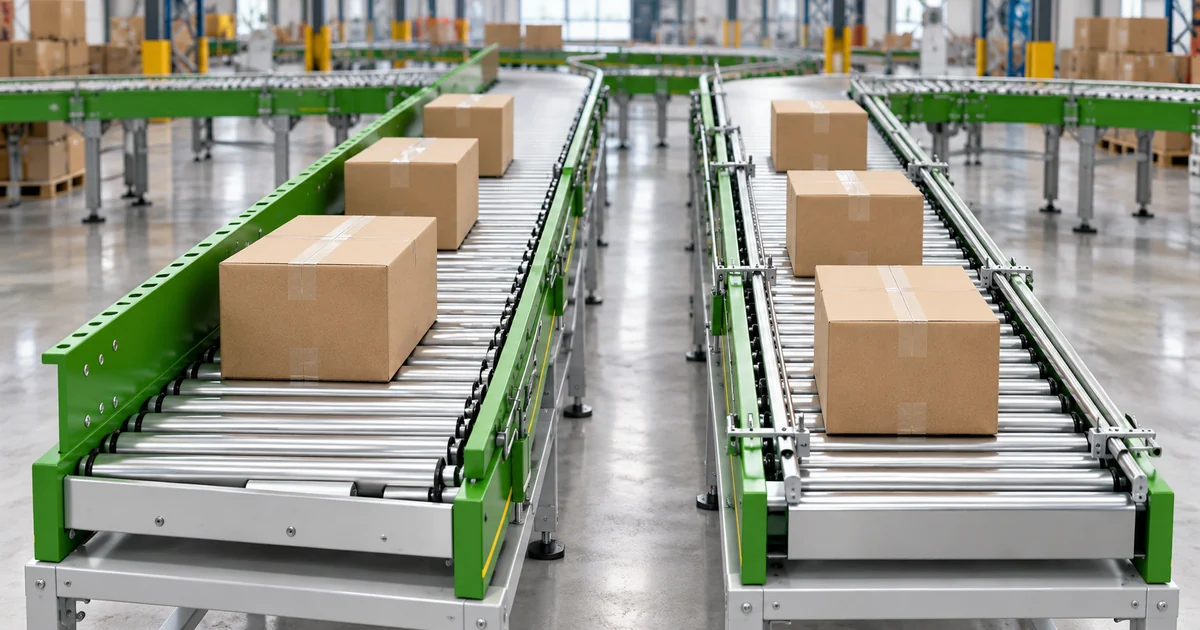
Выбор боковой выравнивающий конвейер vs центрирующий конвейер это решение о позиционировании, а не просто спецификация роликов. Обе системы перемещают коробки и посылки, корректируя их поперечное положение, но создают разные точки отсчёта для следующего процесса. Боковое выравнивание направляет изделия к одному краю. Центрирование размещает изделия вблизи осевой линии конвейера.
Лучший выбор зависит от того, что происходит дальше: сканирование, маркировка, измерение, сортировка, упаковка, слияние или передача на другой конвейер. Данное руководство объясняет разницу и перечисляет проектные данные, необходимые до утверждения компоновки оборудования.
Боковой выравнивающий конвейер vs центрирующий конвейер: ключевое различие
A конвейер с боковыми направляющими роликами использует упорядоченные ролики и направляющие механизмы для перемещения продуктов к выбранной стороне во время транспортировки. Результатом является привязка к краю. Это может быть полезно, когда нижестоящее оборудование ожидает, что одна сторона каждой коробки будет прибывать в повторяемом положении.
A концентрирующий роликовый конвейер перемещает коробки, посылки, упаковки или контейнеры к середине конвейера. Результатом является привязка к осевой линии. Это может помочь, когда следующей машине требуется сбалансированный зазор с обеих сторон или когда груз должен приближаться к центральной зоне обработки.
На страницах продукции GSSort указаны приводные ролики, регулируемая скорость, настраиваемая ширина и длина, варианты стальных или ПВХ роликов и рамы из углеродистой стали. Эти общие характеристики не делают две функции взаимозаменяемыми. Требуемое конечное положение должно определять метод выравнивания.
Краткое сравнение
| Коэффициент отбора | Боковой выравнивающий роликовый конвейер | Центрирующий роликовый конвейер |
|---|---|---|
| Опорная точка позиционирования | Один выбранный край конвейера | Осевая линия конвейера |
| Типичная цель проектирования | Создать повторяемое боковое положение | Создать сбалансированное лево-правое положение |
| Полезно перед | Сканирующим, маркировочным, передающим или направляющим оборудованием с привязкой к стороне | Центрированным сканирующим, измерительным, упаковочным, сортировочным или передающим оборудованием |
| Важный риск для проверки | Чрезмерное боковое давление, неустойчивые грузы и зазор направляющих | Непостоянное центральное положение при смешанной ширине посылок |
| Проектные переменные | Размер посылки, вес, состояние основания, скорость, положение на входе, требуемый допуск на выходе и интерфейс с нижестоящим оборудованием | |
Данное сравнение является основой для планирования. Фактическая геометрия конвейера и рабочие ограничения должны быть подтверждены на основе профиля посылок и компоновки линии.
Когда боковое выравнивание подходит лучше
Выбирайте боковое выравнивание, когда следующему процессу требуется постоянная привязка к краю. Например, боковому устройству может потребоваться, чтобы коробки приближались на определённое расстояние, или точка передачи может работать надёжнее, когда каждый груз занимает одну и ту же сторону конвейера.
Боковое выравнивание также может упростить линию, в которой грузы прибывают в разных поперечных положениях, но должны выходить прижатыми к одной направляющей. Выбранная сторона должна соответствовать нижестоящему оборудованию, доступу оператора и потоку продукции. Изменение стороны впоследствии может потребовать дополнительной длины конвейера или ещё одной секции позиционирования.
Перед выбором этого метода тщательно проверьте нерегулярные грузы. Мягкие посылки, повреждённые коробки, выступающие стяжки, сужающиеся коробки и неустойчивые продукты могут реагировать иначе, чем жёсткая коробка. Конструкция должна избегать защемления, вращения или приложения неподходящего бокового усилия к таким изделиям.
Когда центрирование подходит лучше
Выбирайте центрирование, когда следующий процесс использует осевую линию конвейера в качестве своей привязки. Центральное положение может быть полезно перед оборудованием, которому требуется одинаковый зазор с обеих сторон, например, перед отдельными схемами сканирования, измерения, обёртывания, сортировки или передачи.
Центрирование также может помочь стандартизировать подход к нижестоящему конвейеру, который уже вышестоящей секции. Однако центрированная посылка всё равно нуждается в достаточном боковом зазоре для всего допустимого диапазона размеров. Крупная коробка, которая подходит на бумаге, может не оставить достаточного допуска для перемещения, перекоса или направляющих компонентов.
Смешанная ширина требует особого внимания. Оборудование должно размещать как узкие, так и широкие изделия в пределах требуемого допуска на выходе, а не просто создавать видимость центрирования средней коробки во время демонстрации.
Начните с интерфейса нижестоящего оборудования
Нижестоящая машина определяет полезный результат выравнивания. Запросите у поставщика оборудования или интегратора требуемое положение на входе и допуск. Утверждение типа “изделия должны быть выровнены” недостаточно точное. В проектном задании должно быть указано, является ли привязка левым краем, правым краем или осевой линией, а также допустимое отклонение.
Затем задокументируйте расстояние между секцией выравнивания и следующим процессом. Посылка может смещаться, вращаться или подвергаться воздействию после позиционирования, особенно при передачах или изменениях типа конвейера. Следует рассмотреть весь путь, а не только модуль выравнивания.
Для ознакомления с вариантами связанного оборудования см. категорию роликовых конвейеров и конвейер с приводными роликами страницу продукта. GSSort руководство по роликовым конвейерным системам предоставляет более широкий обзор выбора складских конвейеров.
Семь исходных данных для включения в проектное задание
- Требуемое положение на выходе: Определите целевой край или осевую линию и допустимый поперечный допуск.
- Габариты посылки: Укажите минимальную, типичную и максимальную длину, ширину и высоту.
- Диапазон веса: Включите нормальный и максимальный вес, а также необычно плотные изделия.
- Состояние упаковки: Определите жёсткие коробки, контейнеры, мягкие мешки, повреждённые коробки, стяжки и неровные основания.
- Состояние на входе: Зафиксируйте, насколько изделия могут быть смещены от центра, перекошены или касаться стороны при входе.
- Требования к расходу: Разделите среднюю и пиковую нагрузку, а также опишите интервалы или накопление посылок.
- Оборудование нижнего уровня: Покажите на планировке сканеры, этикетировщики, сортировщики, упаковочные станции, перегрузочные узлы и направляющие.
Эти исходные данные позволяют поставщику проверить ширину конвейера, расположение роликов, геометрию направляющих, скорость, систему управления и необходимые испытательные образцы. Они также предотвращают замену измеримой цели приёмки общим заявлением о выравнивании.
Интеграция со сканированием, этикетированием и сортировкой
Позиционирование и идентификация должны проектироваться совместно. Если штрихкод-сканер или камера имеют фиксированное поле зрения, выровненная посылка должна обеспечивать ожидаемую зону размещения этикетки. Если аппликатор этикеток использует боковой ориентир, край коробки и поверхность этикетки должны оставаться стабильными в зоне нанесения.
Для сортировочной линии необходимо подтвердить, требуется ли выравнивание перед идентификацией, перед механизмом отвода или в обоих случаях. Система управления также должна знать, как реагировать, когда посылка не может быть позиционирована в пределах допуска. Возможные проектные реакции включают отбраковку, ручной контроль, остановку линии или направление в линию исключений.
Не следует предполагать, что более высокая скорость конвейера автоматически обеспечивает более высокую полезную пропускную способность. Линии необходимо достаточное расстояние и время для перепозиционирования принятого диапазона посылок при сохранении безопасных интервалов и стабильного отслеживания.
Испытания и критерии приёмки
Используйте репрезентативные посылки при заводских и площадочных приёмочных испытаниях. Включите наименьшие, наибольшие, самые лёгкие, самые тяжёлые, наиболее гибкие и наиболее повреждённые допустимые изделия. Запускайте их с различных позиций подачи и в различных ориентациях, а не подавайте каждый образец аккуратно.
- Измеряйте позицию на выходе относительно согласованного допуска по краю или осевой линии.
- Испытывайте нормальную и пиковую рабочие скорости.
- Проверяйте перекос, поворот, застревания и контакт с направляющими.
- Проверяйте перегрузку на следующий конвейер или машину.
- Испытывайте пуск, остановку, повторный пуск, накопление и условия блокировки ниже по потоку.
- Фиксируйте продукты, требующие другого маршрута или ручной обработки.
Измеримый план испытаний полезнее визуальной оценки того, что посылки выглядят выровненными.
Безопасность и доступ для обслуживания
Механизмы выравнивания добавляют точки контакта, направляющие, приводы, датчики и зоны регулировки. Планировка должна обеспечивать безопасный доступ для осмотра, очистки, устранения заторов и замены изнашиваемых компонентов. Ограждения и размещение аварийных остановов должны оцениваться для готовой линии.
Требования к конвейерам зависят от места установки и юрисдикции. ASME B20.1 рассматривает вопросы безопасности конвейеров и связанного оборудования. Применимые стандарты и местные нормативы должны быть подтверждены для финальной системы.
Часто задаваемые вопросы
В чём основное различие между боковым выравниванием и центрированием?
Боковое выравнивание перемещает посылку к одному выбранному краю конвейера. Центрирование перемещает её к осевой линии конвейера. Правильный метод — тот, который создаёт опорную позицию, требуемую следующим процессом.
Может ли один конвейер обрабатывать коробки, посылки и контейнеры?
На страницах продукции GSSort в качестве применимых типов продукции указаны коробки, посылки, упаковки и контейнеры. Окончательная пригодность по-прежнему зависит от габаритов, массы, состояния основания, жёсткости и репрезентативных испытаний.
Можно ли настроить ширину, длину и скорость конвейера?
Да. Обе страницы продукции указывают настраиваемую ширину и длину конвейера с регулируемой скоростью. Проектная конфигурация должна основываться на диапазоне посылок, допуске позиционирования, планировке и требовании к пропускной способности.
Где следует устанавливать конвейер выравнивания?
Устанавливайте его достаточно далеко выше по потоку для достижения требуемой позиции, но достаточно близко к следующему процессу, чтобы посылки не смещались и не поворачивались до прибытия. Точное расположение должно быть подтверждено на полной планировке линии.
Сначала выберите опорную позицию
Решение между конвейером бокового выравнивания и центрирующим конвейером становится проще, когда опорная позиция ниже по потоку и допуск измеримы. Начните со следующей машины, задокументируйте реальный диапазон посылок и испытайте сложные изделия до окончательного утверждения. Свяжитесь с GSSort с вашей планировкой, данными о посылках и целевой позицией на выходе для обсуждения проектной конфигурации роликового конвейера.