Выбор модульный ленточный сортировщик против поперечно-ленточного сортировщика не является просто вопросом того, какая машина быстрее. Полезный ответ зависит от габаритов посылок, состояния упаковки, количества пунктов назначения, доступной площади пола, качества индукции, требований к системе управления и способа обработки исключений.
Обе технологии могут поддерживать автоматизированную маршрутизацию посылок, но они по-разному организуют процесс сортировки. Модульное ленточное решение может быть сконфигурировано с несколькими полосами и гравитационными или приводными схемами разгрузки. Поперечно-ленточное решение использует отдельные несущие ленты на основном конвейерном пути для разгрузки изделий в заданные пункты назначения. Данное руководство превращает эти различия в практическое техническое задание.
Модульный ленточный сортировщик против поперечно-ленточного сортировщика: ключевое различие
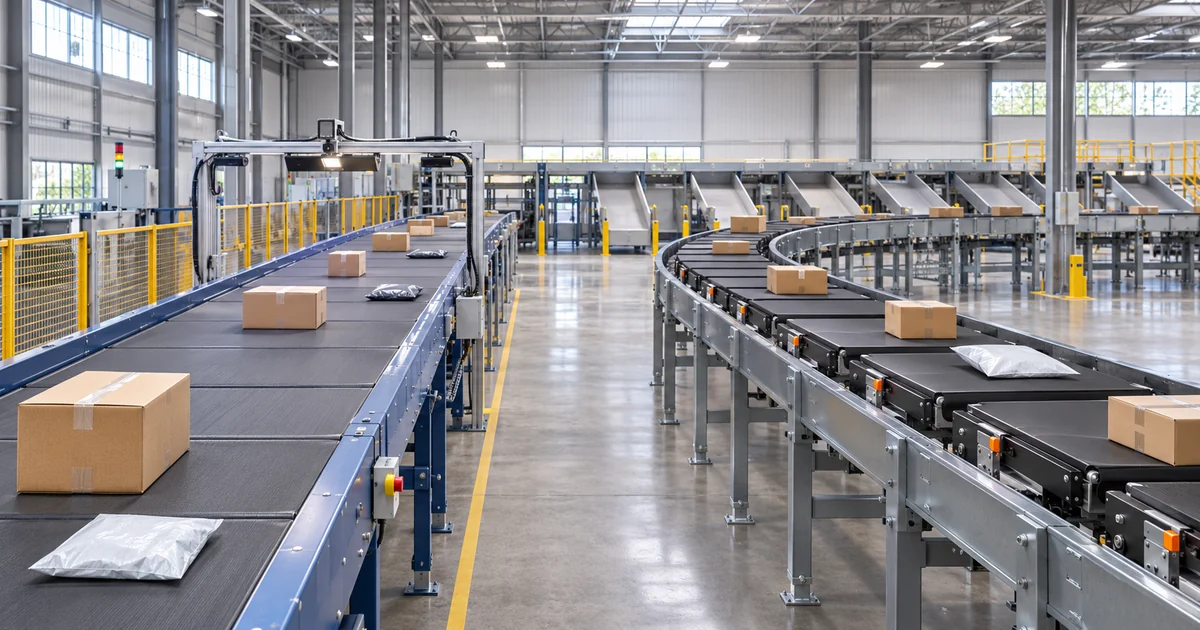
GSSort модульный ленточный сортировщик представлен как масштабируемая система сортировки посылок для коробок и лёгких упаковок. В опубликованной информации о продукте подчёркиваются многополосная модульная ленточная конфигурация, гравитационные или приводные схемы, индивидуальный дизайн линии и интеграция с автоматизированными складскими системами.
GSSort кросс-белтный сортировщик использует отдельные поперечные ленты на основной конвейерной цепи. Каждый носитель может разгружать посылку в выбранный пункт назначения. На странице продукта указана обработка малых, средних и лёгких посылок, интеграция с WMS, WCS, DWS, системами штрихкодов или RFID, а также заявленная производительность до 10 000 посылок в час. Эта цифра является максимумом, указанным на странице продукта, а не гарантированным результатом проекта.
Таким образом, практическое различие заключается не в противопоставлении “базового” и “продвинутого” решений. Это выбор между двумя архитектурами линии. Правильная архитектура — та, которая способна многократно принимать реальный поток посылок, идентифицировать каждое изделие, создавать необходимые интервалы, достигать каждого пункта назначения и восстанавливаться после сбоев без неприемлемых нарушений работы.
Краткое сравнение
| Коэффициент отбора | Модульный ленточный сортировщик | Поперечно-ленточный сортировщик |
|---|---|---|
| Опубликованная концепция системы | Многополосная модульная конфигурация ленты | Отдельные поперечно-ленточные носители на основном конвейерном пути |
| Опубликованные варианты разгрузки | Сортировочные линии с самотечным или приводным питанием | Несущие ленты разгружают посылки в заданные пункты назначения |
| Опубликованное описание посылок | Посылки, коробки и лёгкие упаковки | Небольшие, средние и легкие посылки |
| Акцент на управлении | Интеграция с автоматизированными складскими системами | Интеграция с WMS, WCS, DWS, штрихкодами или RFID |
| Важный вопрос проекта | Может ли компоновка полос и разгрузки соответствовать требуемым пунктам назначения и диапазону посылок? | Могут ли индукция, идентификация, загрузка носителей и разгрузка функционировать как единый стабильный процесс? |
Данная таблица обобщает опубликованные концепции продуктов. Окончательная геометрия, скорость, производительность и допустимые пределы посылок должны быть подтверждены посредством инженерной проверки и репрезентативных испытаний.
Начните с профиля посылок
Сортировщик следует выбирать исходя из полного допустимого диапазона посылок, а не среднего размера коробки. Зафиксируйте минимальную, типичную и максимальную длину, ширину, высоту и вес. Добавьте состояние упаковки: жёсткие коробки, мягкие полиэтиленовые пакеты, пакеты с подкладкой, упаковки со стяжками, неустойчивые основания, повреждённые коробки и нерегулярные изделия могут вести себя по-разному при транспортировке и разгрузке.
Основание изделия имеет значение, поскольку оно является контактной поверхностью. Плоская жёсткая коробка может перемещаться предсказуемо, тогда как мягкий пакет может провисать, сминаться, поворачиваться или образовывать мост над зазором. Если такие изделия являются частью нормального производства, включите их в испытания у поставщика, а не рассматривайте их как редкие исключения.
Также определите, какие изделия автоматизированная линия будет отклонять. Чёткая политика исключений может быть безопаснее и надёжнее, чем попытка пропустить каждую возможную упаковку через один сортировщик. Крупногабаритные, недостаточные по весу, протекающие, круглые, неустойчивые или нечитаемые изделия могут потребовать ручного или альтернативного маршрута.
Количество пунктов назначения и компоновка разгрузки
Количество пунктов назначения — лишь первый входной параметр компоновки. Каждый пункт назначения также требует физической точки разгрузки, пути отвода, лотка, зоны накопления или интерфейса оператора. Линия с множеством теоретических пунктов назначения всё равно может не справляться, если нижестоящие контейнеры заполняются слишком быстро или если операторы не могут безопасно их очищать.
Для модульного ленточного сортировщика проверьте, как многополосная компоновка соотносится с требуемой схемой разгрузки. Подтвердите, является ли каждая полоса гравитационной или приводной, как продукты переходят в пункт назначения и как линия будет расширяться при увеличении количества маршрутов.
Для поперечно-ленточного сортировщика проверьте полный путь носителей, позиции индукции, точки разгрузки, логику рециркуляции и пространство, необходимое вокруг петли. Сам сортировщик — лишь часть занимаемой площади. Подача, идентификация, лотки, отводящие конвейеры, проходы для доступа и зоны технического обслуживания — всё это должно быть на чертеже.
Производительность — это результат системы
На странице поперечно-ленточного продукта GSSort указана производительность до 10 000 посылок в час. Реальная линия может работать ниже опубликованного максимума, поскольку полезная производительность зависит от длины посылки, требуемого интервала, точности индукции, нечитаемых этикеток, доступности пунктов назначения, рециркуляции, реакции системы управления и заторов ниже по потоку.
На странице модульного ленточного продукта описывается высокопроизводительная обработка средних и больших объёмов посылок без публикации фиксированного почасового показателя. Это не является основанием для предположений. Запросите расчёт производительности с использованием принятого распределения посылок и фактической компоновки.
Разделите среднюю потребность, нормальную пиковую потребность и кратковременную пиковую потребность. Затем определите продолжительность испытаний. Краткая демонстрация на высокой скорости не доказывает, что полная линия способна поддерживать тот же результат при заполнении пунктов назначения, возникновении исключений и выполнении операторами обычной работы.
Индукция, идентификация и системы управления
Точная сортировка начинается выше по потоку. Изделия должны поступать с подходящими интервалами и ориентацией, а система должна связывать правильную идентификацию с правильной физической посылкой. Считыватели штрихкодов, камеры, оборудование DWS, датчики, ПЛК, WCS и интерфейсы WMS должны рассматриваться как единый путь данных.
На странице поперечно-ленточного продукта специально указана интеграция с WMS, WCS, DWS, штрихкодами и RFID. Для любого типа сортировщика техническое задание проекта должно определять принадлежность сообщений, timing маршрутных решений, обработку потерянных считываний, обработку дублирующих считываний, логику заполнения пункта назначения и реакцию на отказ связи.
Обсуждение MHI потока посылок от массового к сингулированному подчёркивает необходимость оценки полного процесса транспортировки и сортировки, а не изолированной машины. В практических терминах плохая сингуляция или идентификация может ограничить возможности даже производительного сортировщика.
Техническое обслуживание и восстановление после сбоев
Планирование технического обслуживания должно начинаться до утверждения компоновки. Выясните, как техники получают доступ к лентам, носителям, датчикам, приводам и зонам разгрузки. Определите изнашиваемые компоненты, рекомендуемые запасные части, интервалы inspections, доступ для очистки и время, необходимое для безопасной изоляции участка.
Две архитектуры могут создавать различные задачи обслуживания. Модульная многополосная компоновка требует доступа к своим ленточным секциям и компонентам разгрузки. Поперечно-ленточная система добавляет множество носителей и циркулирующий путь, который необходимо inspect и отслеживать. Проектная команда должна сравнивать ремонтопригодность с использованием предлагаемой конфигурации, а не обобщённого ярлыка технологии.
Восстановление после сбоев столь же важно. Определите, что происходит после аварийной остановки, прерывания питания, нечитаемой посылки, заблокированного пункта назначения или отказавшего датчика. Последовательность управления должна предотвращать separation идентичности посылки от физического положения при перезапуске.
Девять входных данных для полезной оценки поставщика
- Диапазон посылок: Минимальные, типичные и максимальные габариты и вес.
- Состав упаковки: Коробки, пакеты, конверты, стяжки, повреждённые изделия и нерегулярные основания.
- Потребность в потоке: Средняя, пиковая производительность, продолжительность пиковых нагрузок и ожидаемый рост.
- План пунктов назначения: Текущее и будущее количество маршрутов, тип разгрузки и пропускная способность нижестоящих участков.
- Метод идентификации: Штрихкод, RFID, камера, DWS и процесс обработки нечитаемых отправлений.
- Чертёж объекта: Колонны, двери, полезная высота, нагрузка на пол, инженерные коммуникации и проходы для доступа.
- Интерфейсы системы: PLC, WCS, WMS, сеть, принадлежность данных и время принятия решения о маршруте.
- Политика обработки исключений: Негабаритные, неустойчивые, повреждённые, неопознанные отправления или отправления при переполненном пункте назначения.
- Критерии приёмки: Измеримая производительность, точность, доступность, состояние отправлений и продолжительность испытаний.
Для более широкого обзора технологий ознакомьтесь с категорией автоматизированных сортировочных систем, а также с руководством по автоматизированным сортировочным системам, и существующим руководством GSSort по планированию поперечно-ленточных сортировщиков.
Испытания и приёмка
Приёмо-сдаточные испытания на заводе должны проводиться с использованием репрезентативного набора образцов. Включите самые маленькие, самые большие, самые лёгкие, самые тяжёлые, самые мягкие и наиболее сложные допустимые посылки. Подавайте их в реалистичных ориентациях и с реалистичными интервалами. Не ограничивайте испытания чистыми жёсткими коробками, аккуратно уложенными вручную.
- Измеряйте устойчивую пропускную способность в течение согласованного периода испытаний.
- Фиксируйте правильные пункты назначения, ошибочную сортировку, нечитаемые отправления, повторную циркуляцию и ручные вмешательства.
- Проверяйте посылки на предмет заторов, падений, вращения, потёртостей или недопустимых ударных воздействий.
- Тестируйте полные пункты назначения, заблокированные отводящие конвейеры и маршрутизацию исключений.
- Тестируйте последовательности остановки, аварийной остановки, перезапуска и восстановления питания.
- Подтвердите обмен данными с фактическим интерфейсом WCS или WMS.
Критерии приёмки должны указывать состав посылок и рабочие условия, соответствующие каждому целевому показателю. Показатель производительности без этих условий является неполным.
Безопасность и доступ
Ограждения, аварийные остановки, безопасная изоляция, средства управления, площадки и доступ для обслуживания должны быть проверены для всей установленной линии. Спуски и отводящие конвейеры могут создавать дополнительные опасности защемления, падения и ограничения доступа помимо самого сортировщика.
ASME включает стандарты безопасности B20 для конвейеров и связанного оборудования в свои нормы и стандарты безопасности. Применимые редакции, местные нормативные требования и требования объекта должны быть подтверждены проектной командой для финального монтажа.
Часто задаваемые вопросы
Всегда ли поперечно-ленточный сортировщик быстрее модульного ленточного сортировщика?
Универсальное сравнение невозможно без определённого состава посылок и планировки. На странице поперечно-ленточного сортировщика GSSort указана производительность до 10 000 посылок в час, тогда как на странице модульного ленточного сортировщика фиксированное значение не публикуется. Запрашивайте расчёты и продолжительные испытания в одинаковых условиях проекта.
Какой сортировщик лучше подходит для мягких пакетов и полиэтиленовых почтовых отправлений?
Пригодность зависит от размера пакета, наполнения, жёсткости, швов, выступов и характера контакта изделия с каждой передачей. Репрезентативные мягкие посылки должны быть испытаны на предлагаемой конфигурации. Не утверждайте ни одну из технологий на основании испытаний только с коробками.
Могут ли обе системы подключаться к складскому программному обеспечению?
На странице модульного ленточного сортировщика указана интеграция с автоматизированными складскими системами. На странице поперечно-ленточного сортировщика конкретно указана интеграция с WMS, WCS, DWS, штрихкодами и RFID. Окончательный объём интерфейсов, принадлежность сообщений и поведение при отказах по-прежнему требуют определения на уровне проекта.
Какие данные следует предоставить перед запросом планировки?
Предоставьте чертёж объекта, габариты и вес посылок, состав упаковки, средний и пиковый поток, количество пунктов назначения, требования к разгрузке, метод идентификации, программные интерфейсы, политику обработки исключений и измеримые критерии приёмки.
Выбирайте архитектуру на основе эксплуатационных данных
Решение между модульным ленточным сортировщиком и поперечно-ленточным сортировщиком должно приниматься на основе эксплуатационных данных, а не до них. Составьте профиль посылок, отметьте каждый пункт назначения, определите средства управления и исключения, зарезервируйте доступ для обслуживания и согласуйте реалистичное приёмочное испытание. Свяжитесь с GSSort с этими исходными данными для обсуждения планировки автоматизированной сортировки под конкретный проект.