การเลือก 侧向对齐输送机与居中输送机 这是一个定位决策,而不仅仅是滚筒规格的选择。两种系统都在输送纸箱和包裹的同时修正其横向位置,但它们为下一道工序建立了不同的参考点。侧向对齐将物品引导至一侧边缘。居中则将物品置于输送机中心线附近。.
更好的选择取决于后续工序:扫描、贴标、测量、分拣、包装、合流或转移至另一台输送机。本指南解释了二者的区别,并列出了在设备布局获批前所需的项目数据。.
侧向对齐输送机与居中输送机:核心区别
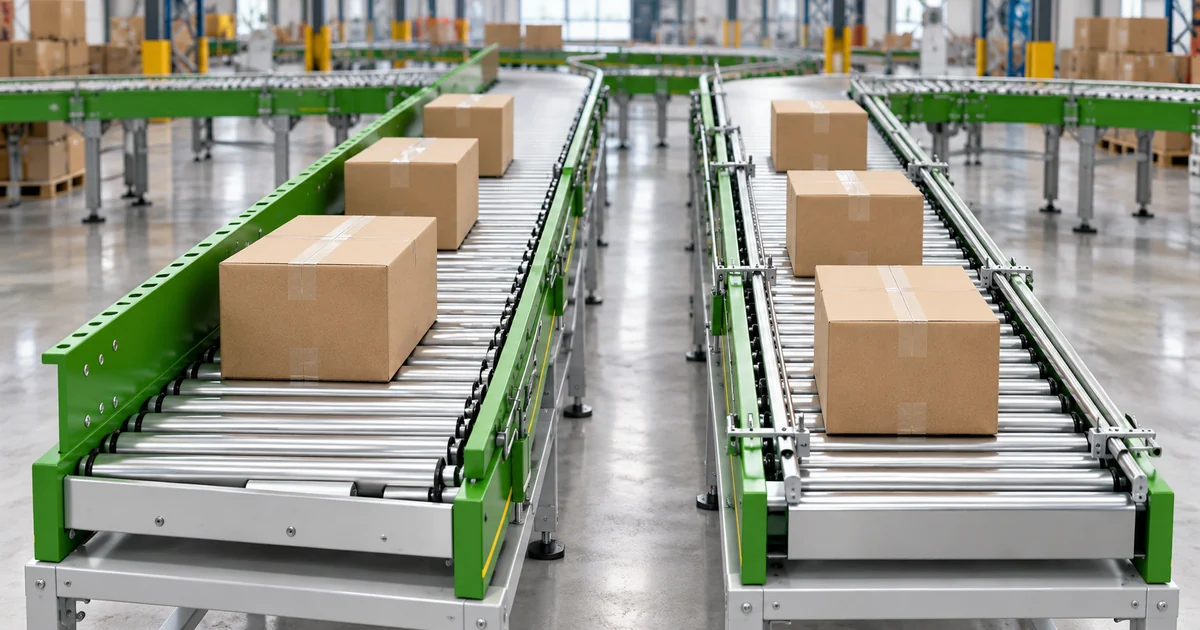
A สายพานลูกกลิ้งปรับแนวด้านข้าง 采用排列式滚筒和导向机构,在输送过程中将产品移向选定的一侧。其结果是基于边缘的参考。当下游设备要求每个纸箱的一侧以可重复的位置到达时,这可能非常有用。.
A สายพานลูกกลิ้งแบบศูนย์กลาง 将纸箱、包裹、包装件或周转箱移向输送机中部。其结果是中心线参考。当下一台机器需要两侧均衡间隙,或负载应接近中央处理区域时,这可能有帮助。.
GSSort的两个产品页面均列出了动力滚筒、可调速度、定制宽度和长度、钢制或PVC滚筒选项以及碳钢框架。这些共同规格并不能使两种功能互换。所需的最终位置应决定对齐方式。.
快速对比
| ปัจจัยการคัดเลือก | 侧向对齐滚筒输送机 | 居中滚筒输送机 |
|---|---|---|
| 定位参考 | 选定的输送机一侧边缘 | 输送机中心线 |
| 典型设计目标 | 创建可重复的侧向位置 | 创建均衡的左右位置 |
| 适用于以下工序之前 | 侧向参考的扫描、贴标、转移或导向设备 | 居中扫描、测量、包装、分拣或转移设备 |
| 需测试的重要风险 | 过大侧向压力、不稳定负载及导向间隙 | 混合包裹宽度下中心位置不一致 |
| 项目变量 | 包裹尺寸、重量、底部状况、速度、进入位置、所需出口公差及下游接口 | |
本对比仅为规划框架。实际输送机几何尺寸和运行限值必须根据包裹轮廓和产线布局予以确认。.
何时侧向对齐更合适
当下一道工序需要一致的边缘参考时,选择侧向对齐。例如,侧装设备可能要求纸箱在规定距离内到达,或者当每个负载占据输送机同一侧时,转移点可能运行更可靠。.
侧向对齐还可以简化来料横向位置不同但必须以一个导向边离开的产线。所选侧应向应与下游设备、操作人员通道和产品流向相匹配。后期更改侧向可能需要额外的输送机长度或另一个定位段。.
在选择此方法之前,应仔细检查不规则负载。软包裹、破损纸箱、外露捆带、锥形箱体和不稳定产品可能与刚性纸箱反应不同。设计必须避免对这些物品造成夹持、旋转或施加不适当的侧向力。.
何时居中更合适
当下一道工序以输送机中心线为参考时,选择居中。在需要两侧相似间隙的设备之前,居中位置可能很有用,例如选定的扫描、测量、裹包、分拣或转移布置。.
居中还可能有助于标准化进入比上游段更窄的下游输送机的方式。然而,居中包裹仍需为整个可接受尺寸范围留出足够的侧向间隙。一个纸面上能放下的大纸箱,可能无法为移动、偏斜或导向部件留出足够公差。.
混合宽度需要特别关注。设备应将窄件和宽件均置于所需出口公差范围内,而不仅仅是在演示时让一个平均尺寸的纸箱看起来居中。.
从下游接口开始
下游机器定义了有用的对齐结果。向设备供应商或集成商询问所需的进入位置和公差。诸如“物品必须对齐”这样的表述不够精确。项目简报应说明参考是左边缘、右边缘还是中心线,以及可接受的偏差。.
然后记录对齐段与下一道工序之间的距离。包裹在定位后可能漂移、旋转或受到扰动,尤其是在转移或输送机类型变化处。应审查完整路径,而不仅仅是对齐模块。.
相关设备选项,请参阅 滚筒输送机类别 และ สายพานลูกกลิ้งแบบใช้พลังงาน 产品页面。GSSort的 滚筒输送机系统指南 提供了仓储输送机选型的更广泛概述。.
项目简报中应包含的七项输入
- 所需出口位置: 定义目标边缘或中心线以及可接受的横向公差。.
- 包裹尺寸: 提供最小、典型和最大长度、宽度及高度。.
- 重量范围: 包括正常重量和最大重量,以及异常密集的物品。.
- 包装状况: 识别刚性纸箱、周转箱、软袋、破损箱体、捆带和不平整底部。.
- 进入条件: 记录物品进入时可能偏离中心、歪斜或触碰侧边的程度。.
- ข้อกำหนดเกี่ยวกับอัตราการไหล: 区分平均需求和峰值需求,并描述包裹间距或累积情况。.
- 下游设备: 在布局图上标明扫描器、贴标机、分拣机、打包站、转移机构和导轨。.
这些输入使供应商能够审查输送机宽度、辊筒布置、导向几何形状、速度、控制系统及所需测试样品。它们还能防止以笼统的对齐声明替代可测量的验收指标。.
与扫描、贴标和分拣的集成
定位与识别应协同设计。如果条码读取器或相机具有固定视场,则对齐后的包裹必须呈现预期的标签区域。如果贴标机使用侧边参考,则纸箱边缘和标签表面必须在贴标区域内保持稳定。.
对于分拣线,确认对齐是需要在识别之前、转向机构之前,还是两者之前都需要。控制系统还应知道当包裹无法定位在公差范围内时如何响应。可能的项目特定响应包括剔除、人工检查、停线或路由至异常通道。.
不要假设更快的输送速度会自动产生更高的可用吞吐量。产线需要足够的距离和时间来重新定位可接受的包裹范围,同时保持安全间距和稳定跟踪。.
测试与验收标准
在工厂和现场验收测试中使用代表性包裹。包括最小、最大、最轻、最重、最柔软和最破损的可接受物品。从不同的进入位置和方向运行它们,而不是整齐地送入每个样品。.
- 根据约定的边缘或中心线公差测量出口位置。.
- 测试正常和峰值运行速度。.
- 检查歪斜、旋转、停滞和与导轨的接触情况。.
- 验证进入下一输送机或机器的转移。.
- 测试启动、停止、重启、累积和下游阻塞条件。.
- 记录需要不同路线或人工处理的产品。.
可测量的测试计划比包裹看起来对齐的视觉判断更有用。.
安全与维护通道
对齐机构增加了接触点、导轨、驱动装置、传感器和调整区域。布局应提供安全通道,以便检查、清洁、清除堵塞和更换磨损部件。必须对完整产线评估防护装置和急停装置的布置。.
输送机要求取决于安装环境和管辖区域。. ASME B20.1 涉及输送机及相关设备的安全考量。应针对最终系统确认适用的标准和当地法规。.
คำถามที่มักถูกถาม
侧边对齐和居中对齐的主要区别是什么?
侧边对齐将包裹移向选定的输送机边缘。居中对齐将包裹移向输送机中心线。正确的方法是能够创建下一工序所需参考位置的方法。.
一台输送机能否处理纸箱、包裹和周转箱?
GSSort产品页面将纸箱、包裹、包装件和周转箱列为适用产品类型。最终适用性仍取决于尺寸、重量、底部状况、刚性及代表性测试。.
输送机宽度、长度和速度可以定制吗?
可以。两个产品页面均列有可定制输送机宽度和长度及可调速度。工程配置应基于包裹范围、定位公差、布局和吞吐量要求。.
对齐输送机应安装在何处?
将其安装在上游足够远的位置以实现所需定位,但又要足够靠近下一工序,使包裹在到达前不会漂移或旋转。确切位置应在完整产线布局上验证。.
首先选择参考位置
当下游参考和公差可测量时,侧边对齐输送机与居中对齐输送机的选择就变得更简单。从下一台机器开始,记录实际包裹范围,并在最终批准前测试困难物品。. 联系GSSort 请提供您的布局、包裹数据和目标出口位置,以讨论项目特定的辊筒输送机配置。.