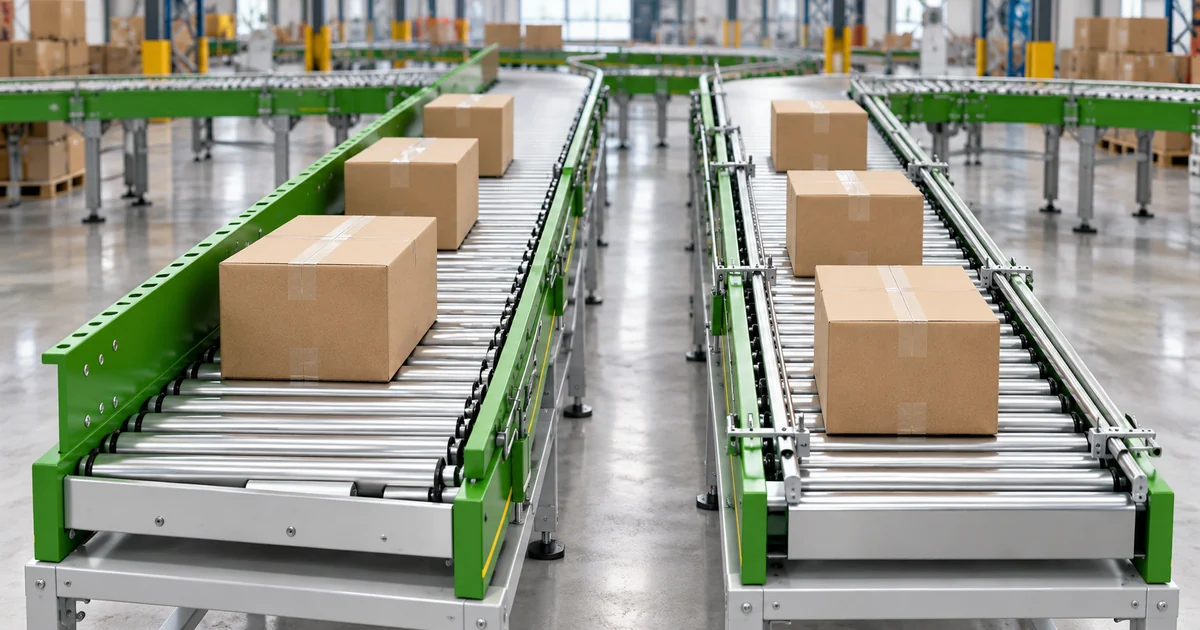
Escolhendo um transportador de alinhamento lateral vs transportador de centralização é uma decisão de posicionamento, não apenas uma especificação de roletes. Ambos os sistemas movem caixas e encomendas enquanto corrigem sua posição lateral, mas criam pontos de referência diferentes para o próximo processo. O alinhamento lateral guia os itens em direção a uma borda. A centralização posiciona os itens próximos à linha central do transportador.
A melhor escolha depende do que acontece a seguir: leitura, etiquetagem, medição, triagem, embalagem, fusão ou transferência para outro transportador. Este guia explica a diferença e lista os dados do projeto necessários antes da aprovação do layout do equipamento.
Transportador de Alinhamento Lateral vs Transportador de Centralização: A Diferença Fundamental
A transportador de roletes com alinhamento lateral utiliza roletes dispostos e mecanismos de guia para mover os produtos em direção a um lado selecionado durante o transporte. O resultado é uma referência baseada na borda. Isso pode ser útil quando o equipamento a jusante espera que um lado de cada caixa chegue em uma posição repetível.
A transportador de rolos de centralização move caixas, encomendas, pacotes ou contentores em direção ao meio do transportador. O resultado é uma referência de linha central. Isso pode ajudar quando a próxima máquina precisa de folga equilibrada em ambos os lados ou quando a carga deve se aproximar de uma zona central de processamento.
Ambas as páginas de produto GSSort listam roletes motorizados, velocidade ajustável, largura e comprimento personalizados, opções de roletes em aço ou PVC e estruturas em aço carbono. Essas especificações compartilhadas não tornam as duas funções intercambiáveis. A posição final requerida deve determinar o método de alinhamento.
Comparação Rápida
| Fator de seleção | Transportador de roletes com alinhamento lateral | Transportador de roletes com centralização |
|---|---|---|
| Referência de posicionamento | Uma borda selecionada do transportador | Linha central do transportador |
| Objetivo típico de projeto | Criar uma posição lateral repetível | Criar uma posição equilibrada esquerda-direita |
| Útil antes de | Equipamentos de leitura, etiquetagem, transferência ou guia com referência lateral | Equipamentos de leitura, medição, embalagem, triagem ou transferência centralizados |
| Risco importante a testar | Pressão lateral excessiva, cargas instáveis e folga das guias | Posição central inconsistente entre larguras mistas de encomendas |
| Variáveis do projeto | Tamanho, peso, condição da base, velocidade, posição de entrada, tolerância de saída requerida e interface a jusante | |
Esta comparação é uma estrutura de planejamento. A geometria real do transportador e os limites operacionais devem ser confirmados a partir do perfil das encomendas e do layout da linha.
Quando o Alinhamento Lateral é a Melhor Opção
Escolha o alinhamento lateral quando o próximo processo precisa de uma referência de borda consistente. Por exemplo, um dispositivo montado lateralmente pode precisar que as caixas se aproximem dentro de uma distância definida, ou um ponto de transferência pode funcionar de forma mais confiável quando cada carga ocupa o mesmo lado do transportador.
O alinhamento lateral também pode simplificar uma linha na qual as cargas chegam em posições laterais diferentes, mas devem sair contra uma guia. O lado selecionado deve corresponder ao equipamento a jusante, ao acesso do operador e ao fluxo do produto. Alterar os lados posteriormente pode exigir comprimento extra de transportador ou outra seção de posicionamento.
Antes de escolher este método, inspecione cuidadosamente cargas irregulares. Encomendas macias, caixas danificadas, cintas salientes, caixas cônicas e produtos instáveis podem reagir de forma diferente de uma caixa rígida. O projeto deve evitar prender, girar ou aplicar força lateral inadequada a esses itens.
Quando a Centralização é a Melhor Opção
Escolha a centralização quando o próximo processo usa a linha central do transportador como referência. Uma posição central pode ser útil antes de equipamentos que precisam de folga semelhante em ambos os lados, como arranjos selecionados de leitura, medição, envolvimento, triagem ou transferência.
A centralização também pode ajudar a padronizar a aproximação a um transportador a jusante mais estreito que a seção a montante. No entanto, a encomenda centralizada ainda precisa de folga lateral suficiente para toda a faixa de tamanhos aceitos. Uma caixa grande que cabe no papel pode não deixar tolerância adequada para movimento, desvio ou componentes de guia.
Larguras mistas exigem atenção especial. O equipamento deve posicionar tanto itens estreitos quanto largos dentro da tolerância de saída requerida, não apenas fazer uma caixa média parecer centralizada durante uma demonstração.
Comece pela Interface a Jusante
A máquina a jusante define o resultado de alinhamento útil. Solicite ao fornecedor do equipamento ou integrador a posição de entrada e a tolerância requeridas. Uma afirmação como “os itens devem estar alinhados” não é suficientemente precisa. O briefing do projeto deve indicar se a referência é a borda esquerda, a borda direita ou a linha central, além do desvio aceitável.
Em seguida, documente a distância entre a seção de alinhamento e o próximo processo. Uma encomenda pode derivar, girar ou ser perturbada após o posicionamento, especialmente em transferências ou mudanças no tipo de transportador. O percurso completo deve ser revisado, não apenas o módulo de alinhamento.
Para opções de equipamentos relacionados, consulte a categoria de transportadores de roletes e o transportador de roletes motorizado página de produto. O guia de sistemas de transportadores de roletes da GSSort fornece uma visão geral mais ampla da seleção de transportadores para armazém.
Sete Entradas a Incluir no Briefing do Projeto
- Posição de saída requerida: Defina a borda ou linha central alvo e a tolerância lateral aceitável.
- Dimensões das encomendas: Forneça comprimento, largura e altura mínimos, típicos e máximos.
- Faixa de peso: Inclua peso normal e máximo, além de itens excepcionalmente densos.
- Condição da embalagem: Identifique caixas rígidas, contentores, sacos macios, caixas danificadas, cintas e bases irregulares.
- Condição de entrada: Registre até que ponto os itens podem estar fora do centro, inclinados ou tocando uma lateral quando entram.
- Requisito de vazão: Separe a demanda média e a demanda de pico, e descreva o espaçamento ou a acumulação das embalagens.
- Equipamentos a jusante: Mostre scanners, etiquetadoras, classificadores, estações de embalagem, transferências e guias no layout.
Essas informações permitem ao fornecedor revisar a largura da esteira, o arranjo dos roletes, a geometria das guias, a velocidade, os controles e as amostras de teste necessárias. Elas também evitam que uma alegação genérica de alinhamento substitua uma meta de aceitação mensurável.
Integração com Escaneamento, Etiquetagem e Classificação
O posicionamento e a identificação devem ser projetados em conjunto. Se um leitor de código de barras ou câmera tiver um campo de visão fixo, a embalagem alinhada deve apresentar a área de etiqueta esperada. Se um aplicador de etiquetas usar uma referência lateral, a borda da caixa e a superfície da etiqueta devem permanecer estáveis ao longo da zona de aplicação.
Para uma linha de classificação, confirme se o alinhamento é necessário antes da identificação, antes do mecanismo de desvio ou ambos. O sistema de controle também deve saber como responder quando uma embalagem não puder ser posicionada dentro da tolerância. As respostas possíveis específicas do projeto incluem rejeição, inspeção manual, parada da linha ou encaminhamento para uma faixa de exceção.
Não presuma que uma velocidade de esteira mais alta produza automaticamente uma maior vazão útil. A linha precisa de distância e tempo suficientes para reposicionar a faixa de embalagens aceitas, mantendo espaçamentos seguros e rastreamento estável.
Testes e Critérios de Aceitação
Utilize embalagens representativas durante os testes de aceitação em fábrica e no local. Inclua os itens aceitáveis menores, maiores, mais leves, mais pesados, mais flexíveis e mais danificados. Execute-os a partir de diferentes posições de entrada e orientações, em vez de alimentar todas as amostras de forma organizada.
- Meça a posição de saída em relação à tolerância acordada de borda ou linha central.
- Teste as velocidades operacionais normal e de pico.
- Verifique inclinação, rotação, paradas e contato com as guias.
- Verifique as transferências para a próxima esteira ou máquina.
- Teste partida, parada, reinício, acumulação e condições de bloqueio a jusante.
- Registre os produtos que exigem uma rota diferente ou manuseio manual.
Um plano de teste mensurável é mais útil do que um julgamento visual de que as embalagens parecem alinhadas.
Segurança e Acesso para Manutenção
Os mecanismos de alinhamento adicionam pontos de contato, guias, acionamentos, sensores e áreas de ajuste. O layout deve proporcionar acesso seguro para inspeção, limpeza, remoção de obstruções e substituição de componentes de desgaste. A proteção e a colocação de paradas de emergência devem ser avaliadas para a linha completa.
Os requisitos da esteira dependem da instalação e da jurisdição. ASME B20.1 aborda considerações de segurança para esteiras e equipamentos relacionados. As normas aplicáveis e os regulamentos locais devem ser confirmados para o sistema final.
Perguntas frequentes
Qual é a principal diferença entre alinhamento lateral e centralização?
O alinhamento lateral move uma embalagem em direção a uma borda selecionada da esteira. A centralização a move em direção à linha central da esteira. O método correto é aquele que cria a posição de referência exigida pelo próximo processo.
Uma esteira pode transportar caixas, embalagens e contentores?
As páginas do produto GSSort listam caixas, embalagens, pacotes e contentores como tipos de produto aplicáveis. A adequação final ainda depende das dimensões, peso, condição da base, rigidez e testes representativos.
A largura, o comprimento e a velocidade da esteira podem ser personalizados?
Sim. Ambas as páginas do produto listam largura e comprimento personalizados da esteira com velocidade ajustável. A configuração projetada deve ser baseada na faixa de embalagens, tolerância de posicionamento, layout e requisito de vazão.
Onde deve ser instalada uma esteira de alinhamento?
Instale-a suficientemente a montante para alcançar a posição exigida, mas suficientemente próxima do próximo processo para que as embalagens não se desloquem ou girem antes da chegada. A localização exata deve ser validada no layout completo da linha.
Escolha Primeiro a Posição de Referência
A decisão entre esteira de alinhamento lateral e esteira de centralização torna-se mais simples quando a referência a jusante e a tolerância são mensuráveis. Comece pela próxima máquina, documente a faixa real de embalagens e teste itens difíceis antes da aprovação final. Contacte a GSSort com o seu layout, dados de embalagens e posição de saída desejada para discutir uma configuração de esteira de roletes específica do projeto.