Escolhendo um transportador modular versus transportador de correia cruzada não é simplesmente uma questão de qual máquina é mais rápida. A resposta útil depende das dimensões das encomendas, das condições da embalagem, do número de destinos, do espaço físico disponível, da qualidade da indução, dos requisitos do sistema de controlo e da forma como as exceções serão tratadas.
Ambas as tecnologias podem suportar o encaminhamento automatizado de encomendas, mas organizam o processo de triagem de forma diferente. Uma solução de transportador modular pode ser configurada em torno de múltiplas vias e layouts de descarga por gravidade ou motorizados. Uma solução de correia cruzada utiliza correias transportadoras individuais num percurso principal de transporte para descarregar os artigos em direção aos destinos atribuídos. Este guia transforma essas diferenças num briefing prático de projeto.
Transportador Modular versus Transportador de Correia Cruzada: A Diferença Fundamental
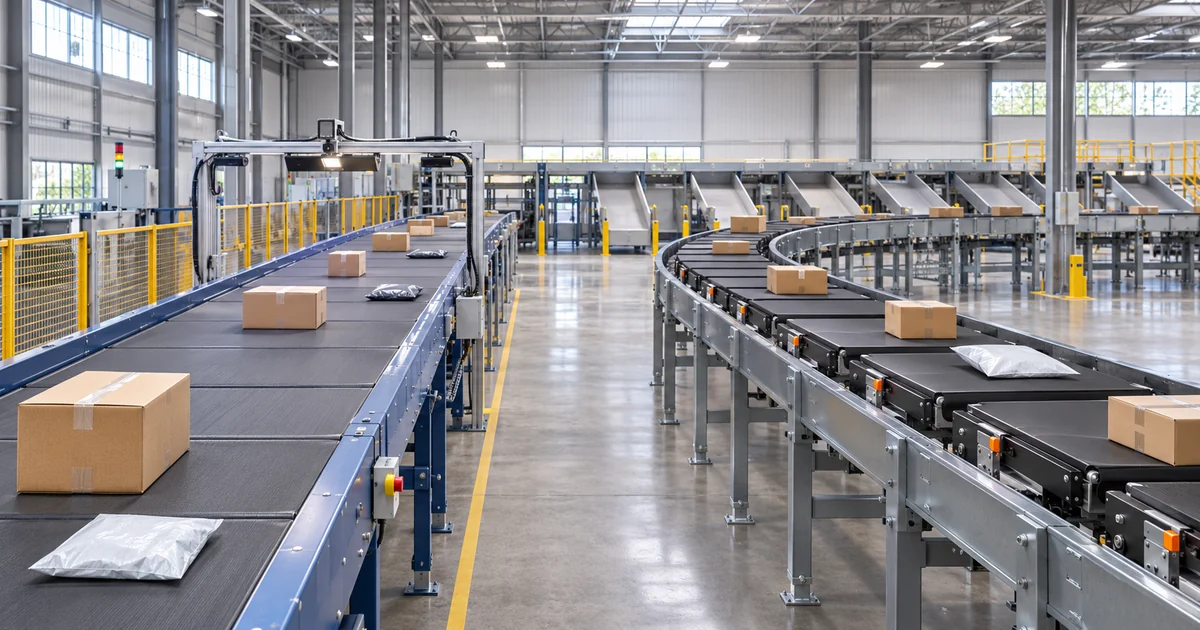
O GSSort classificador modular de esteira é apresentado como um sistema de triagem de encomendas escalável para caixas de cartão e embalagens leves. As informações publicadas do produto destacam uma configuração modular de transportador com múltiplas vias, layouts por gravidade ou motorizados, design personalizado de linha e integração com sistemas automatizados de armazém.
O GSSort classificador de correia transversal utiliza correias cruzadas individuais numa corrente transportadora principal. Cada transportador pode descarregar uma encomenda em direção a um destino selecionado. A página do produto indica o manuseamento de encomendas pequenas, médias e leves, integração com sistemas WMS, WCS, DWS, código de barras ou RFID, e uma capacidade declarada de até 10.000 encomendas por hora. Esse valor é o máximo indicado na página do produto, não um resultado de projeto garantido.
A diferença prática, portanto, não é entre “básico” e “avançado”. É uma escolha entre duas arquiteturas de linha. A arquitetura correta é aquela que consegue aceitar repetidamente a mistura real de encomendas, identificar cada artigo, criar os espaçamentos necessários, alcançar todos os destinos e recuperar de falhas sem perturbações inaceitáveis.
Comparação Rápida
| Fator de seleção | Classificador modular com esteira | Classificador de correias cruzadas |
|---|---|---|
| Conceito de sistema publicado | Configuração modular de correia com várias faixas | Transportadores individuais de correia cruzada num percurso principal de transporte |
| Opções de descarga publicadas | Sistemas de classificação por gravidade ou motorizados | As correias transportadoras descarregam encomendas para os destinos atribuídos |
| Descrição de encomendas publicada | Encomendas, caixas de cartão e embalagens leves | Encomendas pequenas, médias e leves |
| Ênfase nos controlos | Integração com sistemas automatizados de armazém | Integração com WMS, WCS, DWS, código de barras ou RFID |
| Questão importante de projeto | O layout de vias e descarga consegue acomodar os destinos necessários e a gama de encomendas? | A indução, identificação, carregamento dos transportadores e descarga conseguem operar como um processo estável? |
Esta tabela resume os conceitos publicados dos produtos. A geometria final, velocidade, capacidade e limites de encomendas aceites devem ser confirmados através de revisão de engenharia e testes representativos.
Comece pelo Perfil das Encomendas
Um sistema de triagem deve ser selecionado com base na gama completa de encomendas aceites, não numa caixa média. Registe o comprimento, largura, altura e peso mínimos, típicos e máximos. Acrescente as condições da embalagem: caixas rígidas de cartão, sacos plásticos flexíveis, envelopes almofadados, embalagens com cintas, bases instáveis, caixas danificadas e artigos irregulares podem comportar-se de forma diferente durante o transporte e a descarga.
A base do artigo é importante porque é a superfície de contacto. Uma caixa de cartão plana e rígida pode deslocar-se de forma previsível, enquanto um saco flexível pode ceder, enrugar, rodar ou criar uma ponte sobre uma abertura. Se esses artigos fazem parte da produção normal, inclua-os nos testes do fornecedor em vez de os tratar como exceções raras.
Defina também quais os artigos que a linha automatizada irá rejeitar. Uma política clara de exceções pode ser mais segura e fiável do que forçar todas as encomendas possíveis através de um único sistema de triagem. Artigos de dimensões excessivas, com peso insuficiente, com fugas, redondos, instáveis ou ilegíveis podem necessitar de uma rota manual ou alternativa.
Número de Destinos e Layout de Descarga
O número de destinos é apenas o primeiro dado de layout. Cada destino também necessita de um ponto físico de descarga, percurso de saída, calha, área de acumulação ou interface com o operador. Uma linha com muitos destinos teóricos pode ainda falhar se os contentores a jusante encherem demasiado rapidamente ou se os operadores não conseguirem esvaziá-los em segurança.
Para um transportador modular, analise como a disposição de múltiplas vias se mapeia no layout de descarga necessário. Confirme se cada via é alimentada por gravidade ou motorizada, como os produtos transitam para o destino e como a linha será expandida se o número de rotas aumentar.
Para um transportador de correia cruzada, analise o percurso completo dos transportadores, as posições de indução, os pontos de descarga, a lógica de recirculação e o espaço necessário em torno do circuito. O sistema de triagem é apenas uma parte da área ocupada. A alimentação, identificação, calhas, transportadores de saída, corredores de acesso e zonas de manutenção fazem todos parte do desenho.
O Throughput é um Resultado do Sistema
A página do produto de correia cruzada GSSort indica até 10.000 encomendas por hora. Uma linha real pode operar abaixo de um máximo publicado porque o throughput utilizável depende do comprimento das encomendas, do espaçamento necessário, da precisão da indução, de etiquetas ilegíveis, da disponibilidade dos destinos, da recirculação, da resposta do controlo e da congestão a jusante.
A página do produto de transportador modular descreve o manuseamento de alto throughput para volumes médios e grandes de encomendas sem publicar um número fixo por hora. Isso não é base para estimar um. Solicite um cálculo de capacidade utilizando a distribuição de encomendas aceites e o layout real.
Separe a procura média, a procura de pico normal e a procura de pico de curta duração. Depois defina a duração do teste. Uma demonstração curta a alta velocidade não prova que a linha completa consegue sustentar o mesmo resultado enquanto os destinos enchem, ocorrem exceções e os operadores realizam trabalho normal.
Indução, Identificação e Controlos
A triagem precisa começa a montante. Os artigos devem chegar com espaçamento e orientação adequados, e o sistema deve associar a identidade correta à encomenda física correta. Leitores de código de barras, câmaras, equipamentos DWS, sensores, PLCs, WCS e interfaces WMS devem ser analisados como um único percurso de dados.
A página do produto de correia cruzada lista especificamente a integração com WMS, WCS, DWS, código de barras e RFID. Para qualquer dos tipos de sistema de triagem, o briefing do projeto deve definir a propriedade das mensagens, o timing das decisões de encaminhamento, o tratamento de leituras perdidas, o tratamento de leituras duplicadas, a lógica de destino cheio e a resposta a uma falha de comunicação.
A discussão da MHI sobre fluxo de encomendas de granel para singularizado reforça a necessidade de avaliar o processo completo de transporte e triagem em vez de uma máquina isolada. Em termos práticos, uma singularização ou identificação deficiente pode limitar um sistema de triagem capaz.
Manutenção e Recuperação de Falhas
O planeamento da manutenção deve começar antes da aprovação do layout. Pergunte como os técnicos acedem às correias, transportadores, sensores, acionamentos e áreas de descarga. Identifique os componentes de desgaste, as peças sobressalentes recomendadas, os intervalos de inspeção, o acesso para limpeza e o tempo necessário para isolar uma secção em segurança.
As duas arquiteturas podem criar tarefas de manutenção diferentes. Uma disposição modular de múltiplas vias requer acesso às suas secções de correia e componentes de descarga. Um sistema de correia cruzada acrescenta múltiplos transportadores e um percurso circulante que deve ser inspecionado e monitorizado. A equipa do projeto deve comparar a manutenibilidade utilizando a configuração proposta, não uma designação genérica de tecnologia.
A recuperação de falhas é igualmente importante. Defina o que acontece após uma paragem de emergência, interrupção de energia, encomenda ilegível, destino bloqueado ou sensor avariado. A sequência de controlo deve evitar que a identidade da encomenda se separe da sua posição física durante o reinício.
Nove Inputs para uma Revisão Útil de Fornecedores
- Gama de encomendas: Dimensões e peso mínimos, típicos e máximos.
- Mistura de embalagens: Caixas de cartão, sacos, envelopes, cintas, artigos danificados e bases irregulares.
- Procura de fluxo: Média, pico, duração do pico e crescimento esperado.
- Plano de destino: Contagem de rotas atual e futura, tipo de descarga e capacidade a jusante.
- Método de identificação: Código de barras, RFID, câmera, DWS e processo para itens ilegíveis.
- Desenho da instalação: Pilares, portas, altura livre, carga do piso, utilidades e corredores de acesso.
- Interfaces do sistema: PLC, WCS, WMS, rede, propriedade dos dados e timing de decisão de rota.
- Política de exceções: Encomendas de grandes dimensões, instáveis, danificadas, desconhecidas ou com destino cheio.
- Critérios de aceitação: Capacidade mensurável, precisão, disponibilidade, condição das encomendas e duração dos testes.
Para uma visão geral mais ampla da tecnologia, consulte o sistemas de triagem automatizados, o guia de sistemas de triagem automatizada, e o existente da GSSort guia de planejamento de triadores de correia cruzada.
Testes e Aceitação
Os testes de aceitação em fábrica devem utilizar um conjunto de amostras representativo. Inclua as encomendas aceitáveis mais pequenas, maiores, mais leves, mais pesadas, mais moles e mais difíceis. Alimente-as com orientações e espaçamentos realistas. Não limite os testes a caixas rígidas e limpas colocadas cuidadosamente à mão.
- Meça o débito sustentado durante um período de teste acordado.
- Registe destinos corretos, triagens erradas, não leituras, recirculações e intervenções manuais.
- Inspecione as encomendas quanto a encravamentos, quedas, rotação, riscos ou impactos inadequados.
- Teste destinos cheios, saídas bloqueadas e encaminhamento de exceções.
- Teste as sequências de paragem, paragem de emergência, reinício e recuperação de energia.
- Confirme a troca de dados com a interface real do WCS ou WMS.
Os critérios de aceitação devem indicar a mistura de encomendas e as condições operacionais subjacentes a cada meta. Um número de capacidade sem essas condições é incompleto.
Segurança e Acesso
Proteções, paragens de emergência, isolamento seguro, controlos, plataformas e acesso de manutenção devem ser revistos para a linha instalada completa. Calhas e transportadores de saída podem criar riscos adicionais de entalamento, queda e acesso para além do próprio triador.
A ASME lista normas de segurança B20 para transportadores e equipamentos relacionados entre os seus códigos e normas de segurança. As edições aplicáveis, os regulamentos locais e os requisitos do local devem ser confirmados pela equipa do projeto para a instalação final.
Perguntas frequentes
Um triador de correia cruzada é sempre mais rápido do que um triador de correia modular?
Não é possível fazer uma comparação universal sem uma mistura de encomendas e um layout definidos. A página de correia cruzada da GSSort indica até 10.000 encomendas por hora, enquanto a página de correia modular não publica um número fixo. Solicite cálculos e testes sustentados nas mesmas condições do projeto.
Qual triador é melhor para sacos moles e envelopes plásticos?
A adequação depende do tamanho do saco, enchimento, rigidez, costuras, saliências e de como o item contacta cada transferência. Encomendas moles representativas devem ser testadas na configuração proposta. Não aprove nenhuma das tecnologias apenas com base em ensaios com caixas.
Ambos os sistemas podem ligar-se ao software de armazém?
A página de correia modular indica integração com sistemas automatizados de armazém. A página de correia cruzada indica especificamente integração com WMS, WCS, DWS, código de barras e RFID. O âmbito final da interface, a propriedade das mensagens e o comportamento em caso de falha ainda necessitam de definição ao nível do projeto.
Que dados devem ser enviados antes de solicitar um layout?
Envie o desenho da instalação, dimensões e pesos das encomendas, mistura de embalagens, fluxo médio e de pico, número de destinos, requisitos de descarga, método de identificação, interfaces de software, política de exceções e critérios de aceitação mensuráveis.
Escolha a Arquitetura a Partir dos Dados Operacionais
A decisão entre triador de correia modular e triador de correia cruzada deve seguir os dados operacionais, não precedê-los. Construa o perfil das encomendas, mapeie cada destino, defina controlos e exceções, reserve acesso de manutenção e acorde um teste de aceitação realista. Contacte a GSSort com esses dados para discutir um layout de triagem automatizada específico do projeto.