Accumulation sur convoyeur à rouleaux motorisés ne se résume pas à arrêter des cartons sur une ligne en mouvement. Une conception d'accumulation utile offre à chaque charge un emplacement d'attente prévisible, empêche la charge suivante de la pousser et libère la file à un rythme que l'équipement en aval peut accepter. Pour une opération de fulfillment ou de colis, la conception doit partir du mélange réel de colis et du comportement de l'ensemble de la ligne, et non d'une vitesse catalogue isolée.
GSSort convoyeur à rouleaux motorisé la page répertorie l'accumulation, y compris l'accumulation à pression zéro, comme une option fonction. Cela compte : un convoyeur de transport standard n'est pas automatiquement un convoyeur d'accumulation à zones. Les commandes, capteurs, entraînements, longueurs de zone et le handshake aval doivent être spécifiés pour le projet. Ce guide explique ce qu'il faut demander avant d'approuver un plan ou un devis.
Qu'est-ce que l'accumulation sur convoyeur à rouleaux motorisés ?
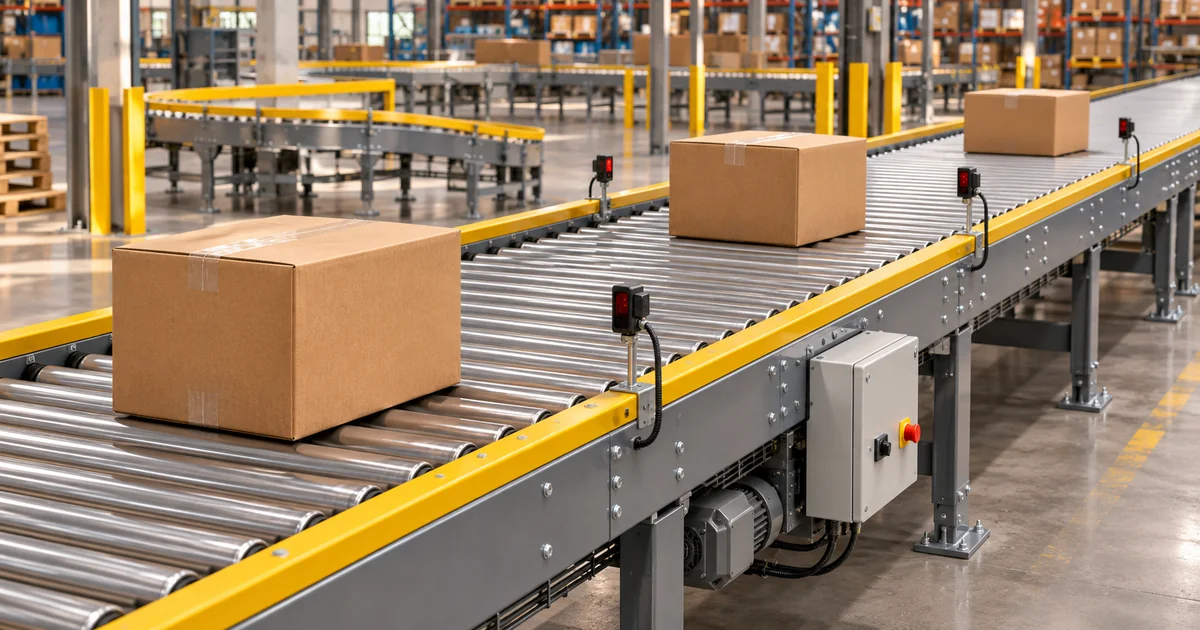
L'accumulation permet aux charges de s'arrêter sur un convoyeur pendant qu'une machine en aval, un trieur, un opérateur ou un point de transfert est indisponible. L' aperçu des convoyeurs MHI distingue les convoyeurs motorisés des convoyeurs gravitaires et identifie les approches d'accumulation sans contact, à pression minimale et à pression zéro. Dans une conception à pression zéro, l'objectif est de retenir les charges sans qu'un carton ne pousse contre le suivant. La méthode de contrôle spécifique varie encore selon l'équipement et l'application.
Pour la manutention de cartons, un concept typique divise la ligne en zones contrôlées individuellement. Un capteur détecte un carton dans une zone ; un signal de commande arrête ou démarre cette zone selon l'état de la zone adjacente. Lorsque le chemin aval devient disponible, les charges sont libérées dans une séquence contrôlée. Il s'agit d'un modèle de conception, et non de l'affirmation que chaque section à rouleaux motorisés possède le même matériel ou logiciel.
Partir des charges, pas de la vitesse des rouleaux
Avant de discuter de la longueur des zones, documentez les articles qui circuleront réellement sur la ligne. Enregistrez l'empreinte minimale et maximale, le poids, la rigidité de la base, le type d'emballage, le centre de gravité et l'orientation dans laquelle les articles entrent. Un carton rigide ou un bac peut circuler de manière prévisible sur des rouleaux ; une enveloppe souple, une base irrégulière, un cerclage desserré ou un carton endommagé peuvent ne pas le faire. Décidez si ces articles sont acceptés, nécessitent une surface de convoyage différente ou requièrent un chemin d'exception.
Testez l'article à base stable le plus petit par rapport au pas de rouleaux proposé. Sa base doit rester supportée pendant le déplacement et aux transferts. Testez également la charge la plus longue par rapport à l'agencement de zones proposé. Une charge qui chevauche deux zones modifie la logique des capteurs et de libération. Ne dérivez pas une longueur de zone universelle à partir d'une seule dimension de carton ; la valeur finale dépend de la plage de colis acceptée, de la distance d'arrêt, du placement des capteurs et de l'espacement souhaité.
Si la question principale est de savoir si une ligne motorisée est réellement nécessaire, lisez notre comparaison entre convoyeur gravitaire et convoyeur à rouleaux motorisés en premier. Le présent article traite du problème plus spécifique de la mise en file des charges sur une ligne motorisée.
Cartographier chaque endroit où une file peut se former
Tracez l'itinéraire complet de l'induction à la décharge et marquez chaque dispositif susceptible d'interrompre le flux : scanners, balances, fusions, points de déviation, trieurs, postes de colisage et zones de travail manuel. L'accumulation peut être nécessaire avant un goulot d'étranglement, mais l'ajout de zones de rétention au mauvais endroit peut simplement déplacer le blocage en amont. Pour chaque point d'arrêt, répondez à quatre questions :
- Quel signal indique que l'équipement aval est prêt à recevoir la charge suivante ?
- Combien de charges la ligne doit-elle retenir pendant une pause normale et une pointe réaliste ?
- Où l'équipement amont s'arrête-t-il ou se dévie-t-il lorsque toutes les zones disponibles sont pleines ?
- Comment la ligne redémarre-t-elle sans libérer les cartons trop rapprochés ?
Calculez la capacité de rétention à partir des zones utilisables et du mélange de charges accepté, et non de la seule longueur du convoyeur. Une ligne qui retient de nombreux cartons courts peut en retenir beaucoup moins de longs. Incluez les courbes, les transferts et l'accès de maintenance dans l'agencement ; toutes les sections ne conviennent pas au stockage.
Spécifier ensemble les capteurs et le contrôle de zone
Un capteur n'est utile que s'il détecte la plage réelle de charges au bon endroit. Demandez à l'intégrateur de montrer la position de détection pour les cartons courts, les emballages sombres ou réfléchissants, les articles de faible hauteur et les cartons inclinés. Définissez ce qui se passe lorsqu'un capteur reste bloqué, ne détecte pas une charge ou signale une séquence impossible. Un signal de zone pleine doit conduire à une réponse amont sûre, et non à une accumulation incontrôlée.
Pour chaque zone contrôlée, confirmez si son entraînement peut s'arrêter indépendamment, comment le freinage ou la décélération libre est géré et comment le contrôleur détermine que la zone suivante est libre. Demandez une narration de contrôle couvrant l'accumulation normale, la libération, l'arrêt d'urgence, la reprise après coupure d'alimentation, la détection de bourrage et le dégagement manuel. Confirmez les interfaces requises avec l'automate de ligne, le trieur, le système de contrôle d'entrepôt ou d'autres équipements ; une section à rouleaux motorisés ne doit pas être présumée fournir toutes les interfaces par défaut.
Choisir le schéma de libération pour le processus aval
La logique de libération ne consiste pas seulement à maximiser le nombre de cartons en mouvement. Un scanner peut nécessiter un espacement régulier, une fusion peut nécessiter des écarts et un trieur peut avoir une fenêtre d'induction. Convenez de l'écart requis au niveau du dispositif récepteur, puis validez-le avec les charges approuvées les plus rapides et les plus lentes. Un schéma de libération qui fonctionne avec des boîtes uniformes peut être peu fiable avec une population de cartons mixte.
Examinez la transition de l'accumulation vers le dispositif suivant. Vérifiez la hauteur rouleaux-vers-courroie ou rouleaux-vers-trieur, l'écart, l'orientation des charges et l'effet d'un arrêt soudain en aval. Lorsqu'un convoyeur rejoint une ligne de fulfillment plus grande, le guide des convoyeurs pour le fulfillment e-commerce fournit un contexte plus large pour la sélection et le raccordement des équipements.
Inclure la sécurité, l'accès et la reprise dans l'agencement
Les charges accumulées peuvent masquer des points de pincement et inciter les opérateurs à atteindre une ligne en mouvement. Les protections, la couverture des arrêts d'urgence, les procédures de consignation, les voies d'accès et les instructions de dégagement des bourrages doivent figurer dans la revue de conception. MHI décrit les convoyeurs comme des équipements de manutention à chemin fixe, mais un chemin fixe n'élimine pas les dangers au niveau des rouleaux, des entraînements, des transferts et des points d'accès. Appliquez les exigences de la juridiction d'installation et le processus de sécurité propre au site.
Demandez comment le système se comporte après un arrêt d'urgence ou une perte d'alimentation. Il ne doit pas redémarrer d'une manière qui surprenne un opérateur ou envoie une file tightly packed vers un trieur indisponible. Le test de réception doit inclure un redémarrage contrôlé avec des zones occupées, et pas seulement une démonstration sur ligne vide.
Réaliser un test de réception avec des cartons réalistes
Une courte démonstration avec des cartons échantillons identiques ne peut pas établir une performance soutenue. Constituer un ensemble d'essai contenant le plus petit carton accepté, le carton le plus long, la charge la plus lourde, la charge la plus légère et tout emballage qui met à l'épreuve la détection ou le support des rouleaux. Testez à la vitesse d'exploitation prévue et avec le handshake aval réel ou représentatif.
- Remplissez les zones disponibles et confirmez que l'alimentation amont s'arrête ou se dévie comme prévu.
- Mettez en pause et redémarrez le dispositif aval de manière répétée, y compris au débit d'arrivée de pointe.
- Vérifiez le contact, le frottement, l'inclinaison, le basculement et tout mouvement non intentionnel pendant l'attente des cartons.
- Mesurez l'écart délivré et le débit soutenu au niveau du dispositif récepteur.
- Testez les scénarios de capteur bloqué ou manqué et vérifiez les alarmes et les étapes de reprise.
- Enregistrez le mélange de charges accepté, le nombre d'interventions, la durée du test et les critères de réussite.
Le débit doit être indiqué pour ces conditions de test. Une vitesse nominale de convoyeur ou un bref débit de pointe ne prouve pas que l'ensemble de la ligne peut livrer le même nombre de cartons chaque heure.
Ce qu'il faut inclure dans une demande de prix pour convoyeur à rouleaux motorisés
Envoyez au fournisseur un plan d'implantation, la plage de charges, des photos des colis, le débit moyen et de pointe cible, la durée des pointes, la puissance disponible, les interfaces requises et l'emplacement de chaque contrainte en aval. Demandez un plan qui marque les sections de transport, les zones d'accumulation, les capteurs, les entraînements, les protections, les points d'accès et les transferts. Demandez la narration de contrôle et un plan de réception documenté en même temps que le devis mécanique.
GSSort répertorie les options configurables d'entraînement, de châssis, de vitesse et de contrôle sur sa page de convoyeur à rouleaux motorisés. Considérez toute plage publiée comme une description de famille de produits, et non comme la garantie qu'une configuration convient à vos charges ou à votre débit. Confirmez la construction exacte et la fonction optionnelle d'accumulation à pression zéro dans la proposition du projet.
Foire aux questions
Tout convoyeur à rouleaux motorisés est-il un convoyeur d'accumulation à pression zéro ?
Non. Le transport motorisé et l'accumulation à pression zéro sont des fonctions différentes. GSSort répertorie l'accumulation à pression zéro comme une caractéristique optionnelle ; confirmez les entraînements de zone, la détection, les contrôles et les interfaces requis dans la configuration devisée.
Quelle longueur doit avoir une zone d'accumulation ?
Il n'existe pas de longueur universelle. Définissez des zones dimensionnelles autour des dimensions de charge acceptées, du comportement d'arrêt, de la position des capteurs et de l'espace de dégagement, puis testez les charges les plus courtes et les plus longues. Un long carton chevauchant plusieurs zones peut nécessiter une logique différente de celle d'un carton court.
Les pochettes souples en polyéthylène peuvent-elles utiliser une ligne d'accumulation à rouleaux ?
Ne le supposez pas. Les emballages flexibles peuvent s'affaisser entre les rouleaux ou être difficiles à détecter de manière constante. Testez des pochettes représentatives sur le pas de rouleaux et les capteurs proposés, ou évaluez une autre surface de convoyage pour cette partie du flux.
L'ajout de zones supplémentaires augmente-t-il toujours le débit ?
Non. Davantage de zones peuvent offrir plus d'espace de rétention temporaire, mais le débit soutenu est limité par l'induction, les fusions, les scanners, le tri, l'emballage et d'autres processus en aval. Mesurez la ligne complète avec un mélange de charges réaliste.
Planifiez la file d'attente avant qu'elle n'atteigne le trieur
Le convoyeur à rouleaux motorisés avec accumulation fonctionne au mieux lorsque l'emplacement de la file d'attente, la plage de charges, le comportement d'arrêt et de dégagement, et l'interface en aval sont définis conjointement. Contacter GSSort avec vos données de cartons et votre implantation de ligne pour discuter si une solution configurée à rouleaux motorisés avec accumulation optionnelle convient à votre exploitation.