Накопительный рольганг с приводом это не просто остановка коробок на движущейся линии. Продуманная конструкция накопления даёт каждой нагрузке предсказуемое место ожидания, предотвращает наталкивание следующей нагрузки на неё и выпускает очередь с той скоростью, которую может принять нижестоящее оборудование. Для фулфилмент- или посылочной операции проектирование должно начинаться с реального состава посылок и поведения всей линии, а не только с каталожной скорости.
GSSort конвейер с приводными роликами страница перечисляет накопление, включая накопление с нулевым давлением, как опциональную функцию. Это важно: стандартный транспортный конвейер не является автоматически зонированным накопительным конвейером. Системы управления, датчики, приводы, длины зон и нижестоящее согласование должны быть определены для проекта. Данное руководство объясняет, что запрашивать перед утверждением планировки или коммерческого предложения.
Что такое накопление на рольганге с приводом?
Накопление позволяет нагрузкам останавливаться на конвейере, пока нижестоящий станок, сортировщик, оператор или точка передачи недоступны. Обзор конвейеров MHI различает конвейеры с приводом и гравитационные конвейеры и определяет подходы к накоплению с бесконтактным, минимальным и нулевым давлением. В конструкции с нулевым давлением цель состоит в том, чтобы удерживать нагрузки без наталкивания одной коробки на другую. Конкретный метод управления всё ещё зависит от оборудования и применения.
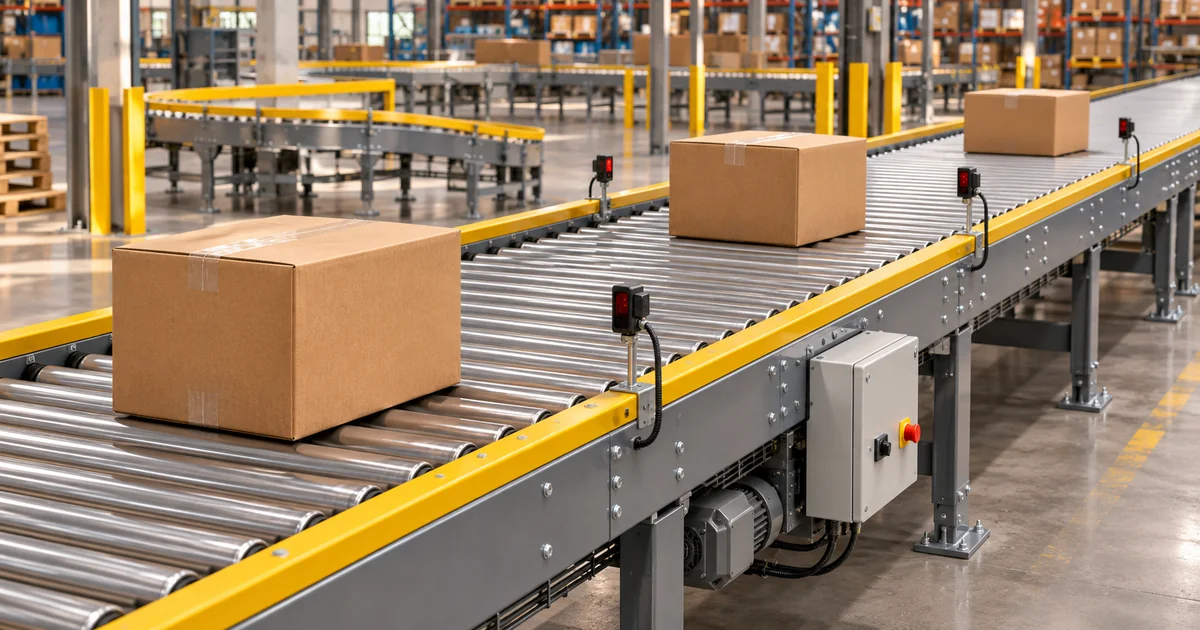
Для обработки коробок типичная концепция делит линию на отдельно управляемые зоны. Датчик обнаруживает коробку в зоне; сигнал управления останавливает или запускает эту зону в соответствии с состоянием соседней зоны. Когда нижестоящий путь становится доступным, нагрузки выпускаются в контролируемой последовательности. Это шаблон проектирования, а не утверждение, что каждый участок рольганга с приводом имеет одинаковое аппаратное или программное обеспечение.
Начинайте с нагрузок, а не со скорости роликов
Прежде чем обсуждать длину зоны, задокументируйте предметы, которые фактически будут перемещаться по линии. Зафиксируйте минимальный и максимальный габарит, вес, жёсткость основания, тип упаковки, центр тяжести и ориентацию, в которой предметы поступают. Жёсткая коробка или контейнер могут предсказуемо двигаться по роликам; мягкий пакет, неровное основание, незакреплённая стяжка или повреждённая коробка — возможно, нет. Решите, принимаются ли такие предметы, требуют ли другой транспортирующей поверхности или нуждаются в исключительном маршруте.
Проверьте наименьший предмет со стабильным основанием на соответствие предлагаемому шагу роликов. Его основание должно оставаться опёртым во время движения и на переходах. Также проверьте самую длинную нагрузку на соответствие предлагаемому расположению зон. Нагрузка, перекрывающая две зоны, изменяет логику датчиков и выпуска. Не выводите универсальную длину зоны из единственного размера коробки; итоговое значение зависит от принятого диапазона посылок, тормозного пути, размещения датчиков и желаемого зазора.
Если основной вопрос заключается в том, нужна ли вообще линия с приводом, прочитайте наше сравнение гравитационного и приводного рольганга сначала. Настоящая статья рассматривает более конкретную проблему организации очереди нагрузок на линии с приводом.
Отметьте каждое место, где может образоваться очередь
Начертите полный маршрут от ввода до вывода и отметьте каждое устройство, которое может прервать поток: сканеры, весовые платформы, слияния, точки отвода, сортировщики, упаковочные станции и зоны ручных работ. Накопление может потребоваться перед узким местом, но добавление зон удержания в неправильном месте может просто переместить затор вверх по потоку. Для каждой точки остановки ответьте на четыре вопроса:
- Какой сигнал означает, что нижестоящее оборудование готово принять следующую нагрузку?
- Сколько нагрузок линия должна удерживать при нормальной паузе и реалистичном пике?
- Где останавливается или перенаправляется вышестоящее оборудование, когда все доступные зоны заполнены?
- Как линия перезапускается без выпуска коробок слишком близко друг к другу?
Рассчитывайте удерживающую способность исходя из полезных зон и принятого состава нагрузок, а не только из длины конвейера. Линия, удерживающая много коротких коробок, может вместить гораздо меньше длинных. Включайте в планировку кривые, переходы и доступ для обслуживания; не каждый участок подходит для хранения.
Определяйте датчики и зонное управление совместно
Датчик полезен только в том случае, если он обнаруживает реальный диапазон нагрузок в нужной точке. Попросите интегратора показать положение обнаружения для коротких коробок, тёмной или отражающей упаковки, низкопрофильных предметов и перекошенных коробок. Определите, что происходит, когда датчик остаётся заблокированным, не обнаруживает нагрузку или сообщает о невозможной последовательности. Сигнал заполненной зоны должен приводить к безопасной реакции выше по потоку, а не к неконтролируемому нагромождению.
Для каждой управляемой зоны подтвердите, может ли её привод останавливаться независимо, как обрабатывается торможение или выбег, и как контроллер определяет, что следующая зона свободна. Запросите описание управления, охватывающее нормальное накопление, выпуск, аварийную остановку, восстановление питания, обнаружение затора и ручную очистку. Подтвердите требуемые интерфейсы с ПЛК линии, сортировщиком, системой управления складом или другим оборудованием; не следует предполагать, что участок рольганга с приводом по умолчанию обеспечивает все интерфейсы.
Выберите схему выпуска для нижестоящего процесса
Логика выпуска — это не просто максимизация количества коробок в движении. Сканеру может требоваться постоянный интервал, слиянию — зазоры, а сортировщику — окно ввода. Согласуйте требуемый зазор на принимающем устройстве, затем проверьте его с самой быстрой и самой медленной из одобренных нагрузок. Схема выпуска, работающая с однородными коробками, может быть ненадёжной при смешанной популяции коробок.
Проверьте переход от накопления к следующему устройству. Проверьте высоту перехода ролики-лента или ролики-сортировщик, зазор, ориентацию нагрузки и влияние внезапной остановки ниже по потоку. Там, где конвейер соединяется с более крупной фулфилмент-линией, руководство по конвейерам для электронной коммерции provides broader context for selecting and connecting equipment.
Включите безопасность, доступ и восстановление в планировку
Накопленные нагрузки могут скрывать точки защемления и побуждать операторов тянуться в движущуюся линию. Ограждения, покрытие аварийными остановками, процедуры блокировки, маршруты доступа и инструкции по устранению заторов должны быть частью проектного анализа. MHI описывает конвейеры как оборудование для обработки материалов с фиксированным маршрутом, но фиксированный маршрут не устраняет опасности на роликах, приводах, переходах и точках доступа. Применяйте требования юрисдикции установки и собственный процесс безопасности площадки.
Спросите, как система ведёт себя после аварийной остановки или потери питания. Она не должна перезапускаться так, чтобы это стало неожиданностью для оператора или отправило плотно упакованную очередь в недоступный сортировщик. Приёмочный тест должен включать контролируемый перезапуск с занятыми зонами, а не только демонстрацию пустой линии.
Проведите приёмочный тест с реалистичными коробками
Короткая демонстрация с идентичными образцами коробок не может установить устойчивую производительность. Составьте испытательный набор, содержащий наименьшую принятую коробку, самую длинную коробку, самую тяжёлую нагрузку, самую лёгкую нагрузку и любую упаковку, которая затрудняет обнаружение или поддержку роликами. Испытайте на планируемой рабочей скорости и с фактическим или представительным нижестоящим согласованием.
- Заполните доступные зоны и подтвердите, что вышестоящая подача останавливается или перенаправляется, как предусмотрено.
- Многократно приостанавливайте и перезапускайте нижестоящее устройство, в том числе при пиковой интенсивности поступления.
- Проверьте контакт, истирание, перекос, опрокидывание и нежелательное движение, пока коробки ожидают.
- Измерьте доставляемый зазор и устойчивую производительность на принимающем устройстве.
- Проверьте сценарии заблокированного или пропущенного датчика и убедитесь в наличии сигналов тревоги и шагов восстановления.
- Зафиксируйте принятый состав нагрузок, количество вмешательств, продолжительность испытания и критерии прохождения.
Производительность должна быть указана для этих условий испытания. Номинальная скорость конвейера или кратковременная пиковая скорость не доказывают, что вся линия может выдавать одинаковое количество коробок каждый час.
Что включить в запрос предложения на рольганг с приводом
Направьте поставщику план помещения, диапазон нагрузок, фотографии упаковки, целевую среднюю и пиковую пропускную способность, продолжительность пика, доступную мощность, требуемые интерфейсы и расположение каждого нижестоящего ограничения. Запросите чертёж с обозначением транспортных участков, зон накопления, датчиков, приводов, ограждений, точек доступа и переходов. Запросите описание управления и документированный план приёмки вместе с механическим коммерческим предложением.
GSSort перечисляет настраиваемые опции привода, рамы, скорости и управления на своей странице рольганга с приводом. Рассматривайте любой опубликованный диапазон как описание семейства продуктов, а не как гарантию того, что одна конфигурация подходит для ваших нагрузок или пропускной способности. Подтвердите точную конструкцию и опциональную функцию накопления с нулевым давлением в проектном предложении.
Часто задаваемые вопросы
Является ли каждый рольганг с приводом накопительным конвейером с нулевым давлением?
Нет. Приводной транспорт и накопление с нулевым давлением — это разные функции. GSSort перечисляет накопление с нулевым давлением как опциональную функцию; подтвердите требуемые зонные приводы, обнаружение, управление и интерфейсы в предложенной конфигурации.
Какой длины должна быть зона накопления?
Универсальной длины не существует. Подбирайте размеры зон исходя из принятых габаритов нагрузок, поведения при остановке, положения датчиков и зазора выпуска, затем испытайте как самую короткую, так и самую длинную нагрузки. Длинная коробка, перекрывающая зоны, может требовать иной логики, чем короткая коробка.
Могут ли мягкие полиэтиленовые пакеты использоваться на накопительной линии с роликами?
Не делайте таких предположений. Гибкая упаковка может провисать между роликами или быть трудной для стабильного обнаружения. Испытайте типовые почтовые отправления при предлагаемом шаге роликов и датчиках или оцените другую транспортирующую поверхность для этой части потока.
Всегда ли добавление большего количества зон увеличивает пропускную способность?
Нет. Большее количество зон может обеспечить больше временного места для накопления, но устойчивая пропускная способность ограничивается вводом, слияниями, сканерами, сортировкой, упаковкой и другими нижестоящими процессами. Измеряйте полную линию при реалистичном сочетании нагрузок.
Планируйте очередь до того, как она достигнет сортировщика
Накопление на приводном роликовом конвейере работает наилучшим образом, когда местоположение очереди, диапазон нагрузок, поведение при остановке и выпуске, а также интерфейс с нижестоящим оборудованием определяются совместно. Свяжитесь с GSSort с вашими данными по коробкам и планировкой линии, чтобы обсудить, подходит ли вашей операции сконфигурированное решение на приводных роликах с опциональным накоплением.