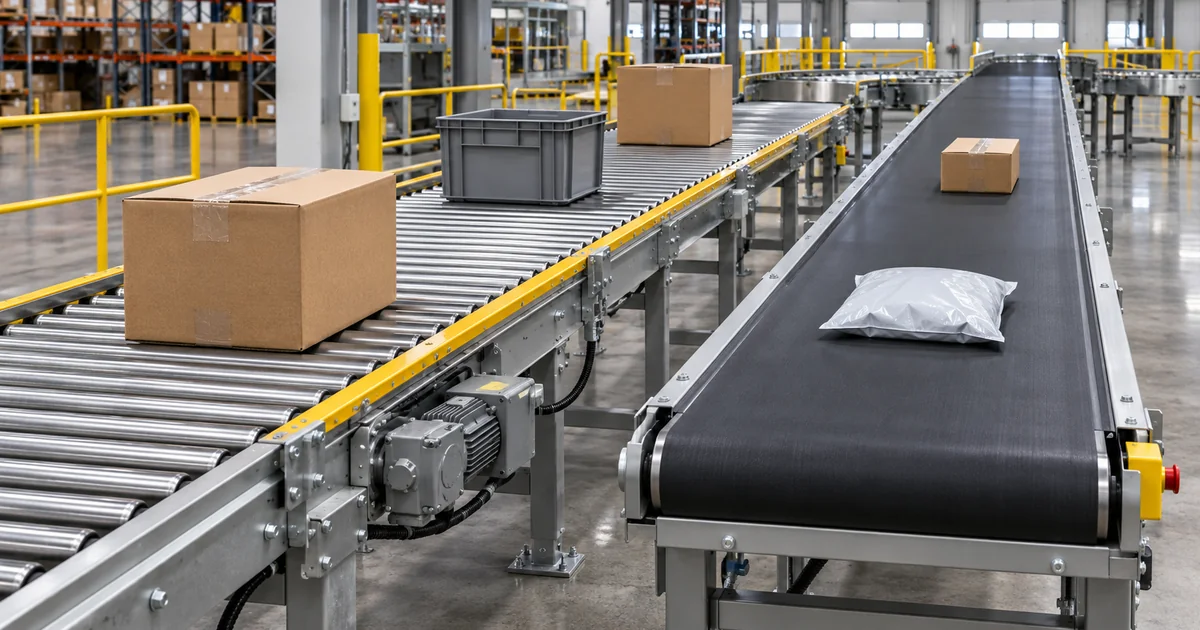
A convoyeur à rouleaux motorisé vs convoyeur à bande la décision commence par ce qui touche le colis. Des rouleaux motorisés déplacent une charge à base stable sur une série de cylindres rotatifs. Une bande transporte la charge sur une surface en mouvement continu. Les deux peuvent être motorisés, et l'un ou l'autre peut faire partie d'une ligne d'entrepôt automatisée, mais ils réagissent différemment aux petites bases, aux emballages souples, à l'accumulation, aux transferts et à la maintenance.
GSSort propose un convoyeur à rouleaux motorisé pour les cartons, bacs, boîtes et autres articles à fond plat, et un convoyeur à bande droite pour une gamme plus large de colis que sa page produit indique pouvoir inclure des cartons, des bacs et des sacs. Ces descriptions sont un point de départ, pas une preuve que chaque article de votre exploitation fonctionnera de manière fiable. Utilisez des colis réels et un plan de ligne complet pour faire le choix.
Convoyeur à rouleaux motorisés vs convoyeur à bande : la différence fondamentale
Le aperçu des convoyeurs MHI décrit les convoyeurs à rouleaux motorisés comme déplaçant les charges sur des rouleaux motorisés et les convoyeurs à bande comme transportant les charges sur une bande en mouvement. La question clé de sélection est la surface de contact : rouleaux espacés versus surface continue. Aucun des deux types n'est universellement plus rapide, moins cher ou plus doux. Ces résultats dépendent de l'équipement sélectionné, de la gamme de colis, du schéma de commande et des interfaces.
| Point de décision | Convoyeur à rouleaux motorisés | Convoyeur à bande droite |
|---|---|---|
| Support de charge | Plusieurs rouleaux sont en contact avec le dessous de la charge | Une bande continue supporte le dessous |
| Bon essai préliminaire | Cartons et bacs rigides à fond plat | Cartons mixtes plus articles souples ou à petite base nécessitant un support continu |
| Vérification critique | Le plus petit article peut-il franchir le pas des rouleaux sans basculer ni s'accrocher ? | L'article suivra-t-il, se transférera-t-il et se déchargera-t-il de manière fiable sur la bande proposée ? |
| Accumulation | Une configuration optionnelle à zones ou à pression nulle doit être spécifiée | Nécessite une conception mécanique et de commande appropriée ; ne pas supposer qu'une bande de transport de base accumule en toute sécurité |
| Axe de maintenance | Rouleaux, entraînements, capteurs et commandes de zones | Suivi de bande, tension, usure, entraînement et accès pour le nettoyage |
Il s'agit d'une liste de vérification de conception plutôt que d'une comparaison universelle de capacités. Obtenez des plans et des données d'essai spécifiques à l'équipement avant de classer les alternatives par débit ou par coût.
Commencez par la base du colis et le plus petit article
Listez la longueur, la largeur, la hauteur et le poids minimum et maximum de chaque article accepté. Notez si la base est rigide et plate, bombée, souple, nervurée, cerclée ou partiellement ouverte. Enregistrez le carton le moins rempli, l'enveloppe poly la plus légère et tout sac avec un bord libre. L'article approuvé le moins stable détermine souvent la conception plus que le carton moyen.
Pour les rouleaux, vérifiez le pas de rouleaux proposé par rapport à la longueur de contact la plus courte et testez aux transferts et dans les courbes. Une charge doit rester suffisamment supportée lors de son déplacement d'un rouleau à l'autre. Une enveloppe souple peut s'affaisser ou s'accrocher entre les rouleaux ; une boîte étroite peut se décaler. Ce sont des raisons de tester, pas des disqualifications automatiques pour chaque conception à rouleaux.
Une bande élimine les espaces ouverts entre les rouleaux, mais une surface continue ne résout pas tous les problèmes de colis. Les sacs légers peuvent se déplacer, les emballages collants peuvent traîner, et un espace de transfert mal conçu peut encore accrocher un bord. Incluez des colis représentatifs endommagés et irréguliers dans l'essai, pas seulement des boîtes échantillons propres.
Adaptez le convoyeur au schéma de flux
Demandez si la ligne déplace principalement un flux régulier ou s'arrête régulièrement avant les scanners, les fusions, les équipements de tri et les postes d'emballage. GSSort liste l'accumulation à pression nulle comme une option des rouleaux motorisés. Si les charges doivent s'accumuler sans se pousser les unes contre les autres, spécifiez les entraînements de zone, les capteurs, la séquence de libération et le signal d'arrêt en amont. Notre liste de vérification pour l'accumulation sur rouleaux motorisés détaille ces paramètres de conception.
Une ligne à bande peut également être commandée pour arrêter, doser ou tamponner des produits, mais une simple bande à fonctionnement continu ne remplace pas un système d'accumulation conçu. Demandez où les colis peuvent attendre et ce qui se passe lorsque le dispositif en aval devient indisponible. Évitez de comparer un système à rouleaux entièrement zoné avec une bande non zonée sur le seul prix ; ils résolvent des problèmes différents.
Si le projet ne nécessite pas de transport motorisé positif, examinez d'abord si une section gravitaire convient au trajet. Notre guide gravité vs convoyeur à rouleaux motorisés traite de cette décision distincte. Cet article compare deux surfaces de convoyage motorisées.
Vérifiez les transferts, les scanners et l'induction du trieur
Un convoyeur fonctionne rarement seul. Cartographiez l'alimentation en amont et l'évacuation en aval, y compris chaque transfert à angle droit, courbe, scanner, balance et induction de trieur. La surface sélectionnée doit livrer la charge dans la bonne orientation et avec le bon espacement pour la machine suivante.
Pour une ligne à rouleaux, inspectez les transitions où un petit carton ou bac franchit un espace, en particulier lors d'un changement de direction ou de niveau. Pour une ligne à bande, inspectez la géométrie du nez ou du transfert et confirmez que l'article approuvé le plus petit ou le plus souple ne s'accroche pas. Ni une spécification de rouleaux ni une spécification de bande ne prouve à elle seule que l'interface complète fonctionnera.
Lorsqu'un scanner ou un trieur nécessite un espacement reproductible, définissez l'espace requis au niveau de ce dispositif et testez-le avec des colis courts et longs. Une vitesse de convoyeur déclarée n'est pas équivalente au débit soutenu de la ligne ; les étapes de fusion, de scan, de tri et de déchargement peuvent devenir l'étape limitante.
Comparez la maintenance et les conditions d'exploitation
Les rouleaux et les bandes ont des points de maintenance différents. Demandez l'accès aux rouleaux, aux entraînements, aux capteurs et aux contrôleurs de zone sur un système à rouleaux motorisés. Sur un système à bande, examinez le suivi de bande, la tension, le nettoyage, l'accès au remplacement et l'effet des débris ou des emballages endommagés. Pour les deux, vérifiez les protections, les arrêts d'urgence, l'accès au dégagement des bourrages et le comportement de redémarrage sécurisé.
Tenez compte de l'environnement réel : poussière, humidité, température, besoins de lavage et heures de fonctionnement prévues. GSSort publie des options de matériaux et de commande pour les deux familles de produits, mais la configuration exacte doit être confirmée dans le devis. Ne supposez pas qu'une vitesse ou une plage de charge générique publiée s'applique à chaque largeur, matériau de bande, entraînement de rouleau ou gamme de colis.
Réalisez un essai de réception représentatif
Avant d'approuver l'une ou l'autre disposition, convenez d'un ensemble d'essai et de critères de réussite. Incluez les charges acceptées les plus légères et les plus lourdes, la plus petite base, le carton le plus long, un sac souple si autorisé, et des colis avec des coutures ou une usure réalistes. Faites-les fonctionner au taux d'arrivée prévu et à travers les transferts planifiés.
- Support : vérifier l'affaissement, le basculement, le décalage ou l'accrochage sur la surface de convoyage.
- Transfert : vérifier l'entrée et la sortie fluides à chaque interface de convoyeur.
- Flux : mesurer l'espacement livré et le débit soutenu au niveau du dispositif en aval, pas seulement la vitesse de la bande ou des rouleaux.
- Arrêts : pause the downstream machine and observe where the queue forms and how it restarts.
- Condition: inspect for scuffing, crushed corners, belt marks, or damaged packaging.
- Recovery: test a jam and a controlled restart with the line occupied.
Record the parcel mix, test duration, intervention count, and conditions under which the claimed throughput was measured. A trial with one ideal carton cannot validate a mixed-parcel operation.
What to Send for a Quote
Give the supplier package dimensions and weights, photos of the least stable items, average and peak hourly arrivals, surge duration, line drawing, available footprint, power, and required interfaces. State whether accumulation, scanning, merging, or sorter induction is required. Ask for a proposed roller pitch or belt and transfer specification, maintenance access, controls narrative, and acceptance plan.
If the route includes soft mailers and cartons, request a test with both, rather than assuming one surface is automatically best. If the line mostly carries stable cartons but needs controlled queueing, ask for the optional accumulation configuration and its limits. A hybrid line can also be valid: use the surface that fits each section and engineer the transition between them.
Foire aux questions
Is a powered roller conveyor better than a belt conveyor for cartons?
Not in every project. Rigid, flat-bottom cartons are a sensible starting point for rollers, while a belt provides a continuous contact surface. The right choice depends on the smallest item, accumulation need, transfers, operating conditions, and tested line performance.
Can a powered roller conveyor carry poly mailers?
Do not assume it can. A soft mailer may sag between rollers or behave unpredictably at transfers. Test the real mailer range against the proposed roller pitch, sensors, and line geometry before including it in the accepted mix.
Which conveyor handles accumulation better?
It depends on the configuration. GSSort lists optional zero-pressure accumulation for its powered roller product. A belt system can also be engineered for controlled stopping and release, but neither basic transport line should be assumed to accumulate safely without a defined design.
Which option has higher throughput?
Neither surface has a universal advantage. Compare sustained output with the same package mix, feed pattern, transfer geometry, and downstream equipment. The receiving machine may limit the whole system before either conveyor reaches its nominal speed.
Choose the Surface From Your Real Parcel Flow
The powered roller conveyor vs belt conveyor decision should follow a representative package trial and a drawing of the complete line. Contacter GSSort with your parcel range, layout, and target flow to review a powered roller, straight belt, or mixed conveyor solution.