Acumulación en transportador de rodillos motorizados no es simplemente cuestión de detener cajas en una línea en movimiento. Un diseño de acumulación útil le da a cada carga un lugar predecible donde esperar, evita que la siguiente carga empuje hacia ella y libera la cola a un ritmo que el equipo aguas abajo puede aceptar. Para una operación de cumplimiento o de paquetería, el diseño debe comenzar con la mezcla real de paquetes y el comportamiento de toda la línea, no solo con una velocidad de catálogo.
GSSort transportador de rodillos motorizado La página enumera la acumulación, incluida la acumulación de presión cero, como una función opcional Eso importa: un transportador de transporte estándar no es automáticamente un transportador de acumulación por zonas. Los controles, sensores, accionamientos, longitudes de zona y el handshake aguas abajo deben especificarse para el proyecto. Esta guía explica qué solicitar antes de aprobar un layout o una cotización.
¿Qué es la acumulación en transportador de rodillos motorizados?
La acumulación permite que las cargas se detengan en un transportador mientras una máquina, clasificadora, operador o punto de transferencia aguas abajo no está disponible. La Descripción general de transportadores de MHI distingue los transportadores motorizados de los transportadores por gravedad e identifica los enfoques de acumulación sin contacto, de presión mínima y de presión cero. En un diseño de presión cero, la intención es retener las cargas sin que una caja empuje contra la siguiente. El método de control específico aún varía según el equipo y la aplicación.
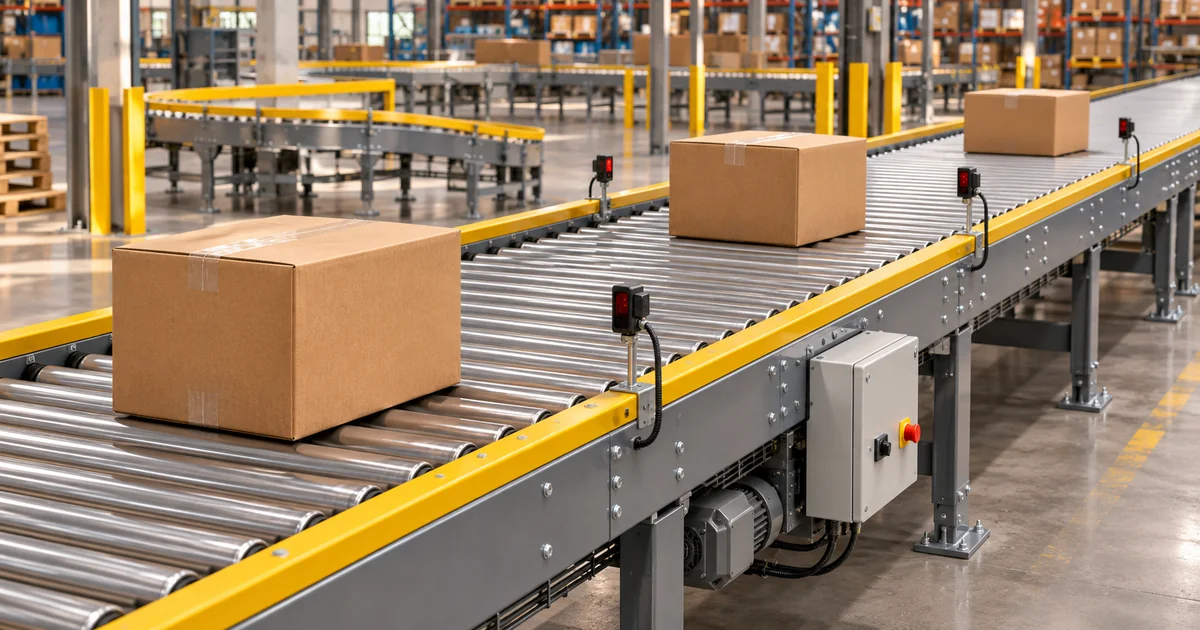
Para el manejo de cajas, un concepto típico divide la línea en zonas controladas individualmente. Un sensor detecta una caja en una zona; una señal de control detiene o arranca esa zona según el estado de la zona adyacente. Cuando la ruta aguas abajo se vuelve disponible, las cargas se liberan en una secuencia controlada. Este es un patrón de diseño, no una afirmación de que cada sección de rodillos motorizados tenga el mismo hardware o software.
Comience con las cargas, no con la velocidad de los rodillos
Antes de analizar la longitud de zona, documente los artículos que realmente circularán por la línea. Registre la huella mínima y máxima, el peso, la rigidez de la base, el tipo de embalaje, el centro de gravedad y la orientación en que ingresan los artículos. Una caja rígida o un contenedor pueden circular de manera predecible sobre rodillos; un sobre blando, una base irregular, una fleje suelto o una caja dañada pueden no hacerlo. Decida si dichos artículos se aceptan, necesitan una superficie de transporte diferente o requieren una ruta de excepción.
Pruebe el artículo más pequeño con base estable contra el paso de rodillos propuesto. Su base debe permanecer soportada durante el recorrido y en las transferencias. También pruebe la carga más larga contra la disposición de zonas propuesta. Una carga que puentea dos zonas cambia la lógica de sensores y liberación. No derive una longitud de zona universal a partir de una sola dimensión de caja; el valor final depende del rango de paquetes aceptado, la distancia de parada, la ubicación de los sensores y la separación deseada.
Si la pregunta principal es si se necesita una línea motorizada, lea nuestra comparación entre transportador de rodillos por gravedad y motorizado primero. El presente artículo aborda el problema más específico de la formación de colas de cargas en una línea motorizada.
Mapee cada lugar donde puede formarse una cola
Dibuje la ruta completa desde la inducción hasta la descarga y marque cada dispositivo que pueda interrumpir el flujo: escáneres, básculas, fusiones, puntos de desvío, clasificadoras, estaciones de empaque y áreas de trabajo manual. La acumulación puede ser necesaria antes de un cuello de botella, pero agregar zonas de retención en el lugar equivocado puede simplemente trasladar el atasco aguas arriba. Para cada punto de parada, responda cuatro preguntas:
- ¿Qué señal indica que el equipo aguas abajo está listo para recibir la siguiente carga?
- ¿Cuántas cargas debe retener la línea durante una pausa normal y una sobrecarga realista?
- ¿Dónde se detiene o desvía el equipo aguas arriba cuando todas las zonas disponibles están llenas?
- ¿Cómo se reinicia la línea sin liberar cajas demasiado juntas?
Calcule la capacidad de retención a partir de las zonas utilizables y la mezcla de cargas aceptada, en lugar de hacerlo solo a partir de la longitud del transportador. Una línea que retiene muchas cajas cortas puede retener muchas menos cajas largas. Incluya curvas, transferencias y acceso de mantenimiento en el layout; no todas las secciones son adecuadas para almacenamiento.
Especifique sensores y control de zonas conjuntamente
Un sensor es útil solo si detecta el rango real de cargas en el punto correcto. Solicite al integrador que muestre la posición de detección para cajas cortas, embalajes oscuros o reflectantes, artículos de perfil bajo y cajas desalineadas. Defina qué sucede cuando un sensor permanece bloqueado, no detecta una carga o reporta una secuencia imposible. Una señal de zona llena debe conducir a una respuesta segura aguas arriba, no a una acumulación descontrolada.
Para cada zona controlada, confirme si su accionamiento puede detenerse de forma independiente, cómo se gestiona el frenado o la deceleración por inercia y cómo el controlador determina que la siguiente zona está libre. Solicite una narrativa de control que cubra la acumulación normal, la liberación, la parada de emergencia, la recuperación de energía, la detección de atascos y el despeje manual. Confirme las interfaces requeridas con el PLC de línea, la clasificadora, el sistema de control de almacén u otro equipo; no debe suponerse que una sección de rodillos motorizados proporcione todas las interfaces por defecto.
Elija el patrón de liberación para el proceso aguas abajo
La lógica de liberación no se trata solo de maximizar el número de cajas en movimiento. Un escáner puede necesitar un espaciado consistente, una fusión puede necesitar separaciones y una clasificadora puede tener una ventana de inducción. Acuerde la separación requerida en el dispositivo receptor y luego valídela con las cargas aprobadas más rápidas y más lentas. Un patrón de liberación que funciona con cajas uniformes puede ser poco confiable con una población mixta de cajas.
Revise la transición de la acumulación al siguiente dispositivo. Verifique la altura de rodillo a banda o de rodillo a clasificadora, la separación, la orientación de la carga y el efecto de una parada repentina aguas abajo. Cuando un transportador se une a una línea de cumplimiento más grande, la guía de transportadores para cumplimiento de comercio electrónico proporciona un contexto más amplio para seleccionar y conectar equipos.
Incluya seguridad, acceso y recuperación en el layout
Las cargas acumuladas pueden ocultar puntos de pellizco y tentar a los operadores a alcanzar dentro de una línea en movimiento. Las protecciones, la cobertura de parada de emergencia, los procedimientos de bloqueo, las rutas de acceso y las instrucciones de despeje de atascos pertenecen a la revisión de diseño. MHI describe los transportadores como equipos de manejo de materiales de trayectoria fija, pero una trayectoria fija no elimina los peligros en rodillos, accionamientos, transferencias y puntos de acceso. Aplique los requisitos de la jurisdicción de instalación y el propio proceso de seguridad del sitio.
Pregunte cómo se comporta el sistema después de una parada de emergencia o pérdida de energía. No debe reiniciarse de una manera que sorprenda a un operador o envíe una cola densamente empaquetada a una clasificadora no disponible. La prueba de aceptación debe incluir un reinicio controlado con zonas ocupadas, no solo una demostración con la línea vacía.
Realice una prueba de aceptación con cajas realistas
Una demostración breve con cajas de muestra idénticas no puede establecer un rendimiento sostenido. Construya un conjunto de prueba que contenga la caja aceptada más pequeña, la caja más larga, la carga más pesada, la carga más liviana y cualquier embalaje que desafíe la detección o el soporte de los rodillos. Pruebe a la velocidad operativa planificada y con el handshake aguas abajo real o representativo.
- Llene las zonas disponibles y confirme que la alimentación aguas arriba se detiene o desvía según lo diseñado.
- Pause y reinicie el dispositivo aguas abajo repetidamente, incluso a la tasa de llegada máxima.
- Verifique contacto, rozaduras, desalineación, vuelco y movimiento no intencionado mientras las cajas esperan.
- Mida la separación entregada y la producción sostenida en el dispositivo receptor.
- Pruebe escenarios de sensores bloqueados o no detectados y verifique las alarmas y los pasos de recuperación.
- Registre la mezcla de cargas aceptada, el conteo de intervenciones, la duración de la prueba y los criterios de aprobación.
El throughput debe declararse para esas condiciones de prueba. Una velocidad nominal del transportador o una tasa de ráfaga breve no prueba que toda la línea pueda entregar el mismo número de cajas cada hora.
Qué incluir en una RFQ de transportador de rodillos motorizados
Envíe al proveedor un plano de planta, el rango de cargas, fotos de paquetes, el flujo promedio y máximo objetivo, la duración de la sobrecarga, la energía disponible, las interfaces requeridas y la ubicación de cada restricción aguas abajo. Solicite un plano que marque las secciones de transporte, las zonas de acumulación, los sensores, los accionamientos, las protecciones, los puntos de acceso y las transferencias. Solicite la narrativa de control y un plan de aceptación documentado junto con la cotización mecánica.
GSSort enumera opciones configurables de accionamiento, bastidor, velocidad y control en su página de transportador de rodillos motorizados. Trate cualquier rango publicado como una descripción de familia de productos, no como una garantía de que una configuración se adapte a sus cargas o throughput. Confirme la construcción exacta y la función opcional de acumulación de presión cero en la propuesta del proyecto.
Preguntas frecuentes
¿Todo transportador de rodillos motorizados es un transportador de acumulación de presión cero?
No. El transporte motorizado y la acumulación de presión cero son funciones diferentes. GSSort enumera la acumulación de presión cero como una característica opcional; confirme los accionamientos de zona, la detección, los controles y las interfaces requeridos en la configuración cotizada.
¿Qué longitud debe tener una zona de acumulación?
No existe una longitud universal. Dimensione las zonas en función de las dimensiones de carga aceptadas, el comportamiento de parada, la posición del sensor y la separación de liberación, luego pruebe tanto las cargas más cortas como las más largas. Una caja larga que puentea zonas puede requerir una lógica diferente a la de una caja corta.
¿Pueden los sobres blandos de polietileno usar una línea de acumulación por rodillos?
No lo asuma así. Los paquetes flexibles pueden combarse entre los rodillos o ser difíciles de detectar de forma consistente. Pruebe sobres representativos con el paso de rodillos y los sensores propuestos, o evalúe otra superficie de transporte para esa parte del flujo.
¿Añadir más zonas siempre aumenta el rendimiento?
No. Más zonas pueden proporcionar más espacio de retención temporal, pero el rendimiento sostenido está limitado por la inducción, las fusiones, los escáneres, la clasificación, el embalaje y otros procesos posteriores. Mida la línea completa con una combinación de carga realista.
Planifique la cola antes de que llegue al clasificador
La acumulación en transportador de rodillos motorizados funciona mejor cuando la ubicación de la cola, el rango de carga, el comportamiento de parada y liberación, y la interfaz posterior se definen conjuntamente. Contacte a GSSort con sus datos de cartón y el diseño de la línea para analizar si una solución configurada de rodillos motorizados con acumulación opcional se adapta a su operación.