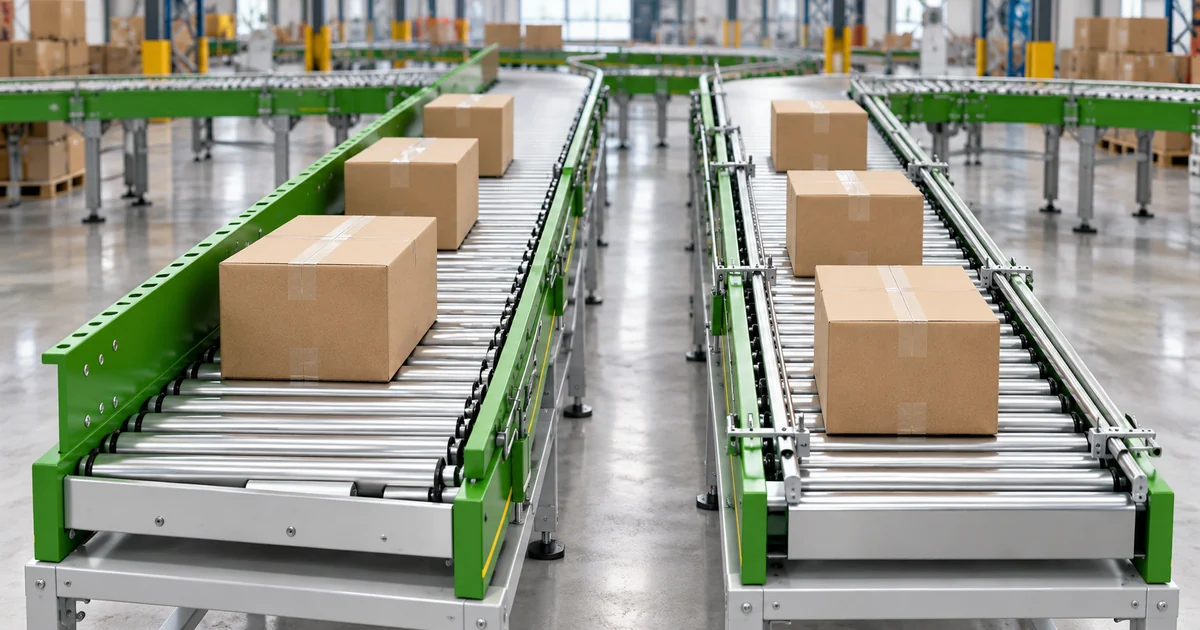
Die Wahl eines Seitenausrichtungsförderer vs. Zentrierförderer ist eine Positionierungsentscheidung, nicht nur eine Rollenspezifikation. Beide Systeme bewegen Kartons und Pakete und korrigieren dabei ihre laterale Position, aber sie erzeugen unterschiedliche Referenzpunkte für den nächsten Prozess. Die Seitenausrichtung führt Artikel zu einer Kante. Die Zentrierung platziert Artikel nahe der Förderer-Mittellinie.
Die bessere Wahl hängt davon ab, was als Nächstes geschieht: Scannen, Etikettieren, Messen, Sortieren, Verpacken, Zusammenführen oder Übergabe an einen anderen Förderer. Dieser Leitfaden erläutert den Unterschied und listet die Projektdaten auf, die vor der Genehmigung eines Anlagenlayouts benötigt werden.
Seitenausrichtungsförderer vs. Zentrierförderer: Der Kernunterschied
A seitlich ausgerichtete Rollenbahn verwendet angeordnete Rollen und Führungsmechanismen, um Produkte während des Transports zu einer ausgewählten Seite zu bewegen. Das Ergebnis ist eine kantenbasierte Referenz. Dies kann nützlich sein, wenn nachgelagerte Geräte erwarten, dass eine Seite jedes Kartons in einer reproduzierbaren Position ankommt.
A Zentrierrollenbahn bewegt Kartons, Pakete, Packstücke oder Behälter zur Mitte des Förderers. Das Ergebnis ist eine Mittellinienreferenz. Dies kann helfen, wenn die nächste Maschine einen ausgewogenen Abstand auf beiden Seiten benötigt oder wenn die Last sich einer zentralen Verarbeitungszone nähern soll.
Beide GSSort-Produktseiten listen angetriebene Rollen, einstellbare Geschwindigkeit, kundenspezifische Breite und Länge, Stahl- oder PVC-Rollenoptionen und Rahmen aus Kohlenstoffstahl auf. Diese gemeinsamen Spezifikationen machen die beiden Funktionen nicht austauschbar. Die erforderliche Endposition sollte die Ausrichtungsmethode bestimmen.
Schnellvergleich
| Auswahlkriterium | Seitenausrichtungs-Rollenförderer | Zentrier-Rollenförderer |
|---|---|---|
| Positionierungsreferenz | Eine ausgewählte Fördererkante | Förderer-Mittellinie |
| Typisches Designziel | Eine reproduzierbare Seitenposition erzeugen | Eine ausgewogene Links-Rechts-Position erzeugen |
| Nützlich vor | Seitenreferenziertes Scannen, Etikettieren, Übergabe- oder Führungsgeräte | Zentriertes Scannen, Messen, Verpacken, Sortieren oder Übergabe-Geräte |
| Wichtiges Risiko zu testen | Übermäßiger Seitendruck, instabile Lasten und Führungsspiel | Inkonsistente Mittenposition bei gemischten Paketbreiten |
| Projektvariablen | Paketgröße, Gewicht, Bodenbeschaffenheit, Geschwindigkeit, Eintrittsposition, erforderliche Austrittstoleranz und nachgelagerte Schnittstelle | |
Dieser Vergleich ist ein Planungsrahmen. Die tatsächliche Förderergeometrie und die Betriebsgrenzen müssen anhand des Paketprofils und des Linienlayouts bestätigt werden.
Wann Seitenausrichtung die bessere Wahl ist
Wählen Sie die Seitenausrichtung, wenn der nächste Prozess eine konsistente Kantenreferenz benötigt. Beispielsweise kann ein seitlich montiertes Gerät erfordern, dass Kartons sich innerhalb eines definierten Abstands nähern, oder ein Übergabepunkt kann zuverlässiger funktionieren, wenn jede Last dieselbe Seite des Förderers einnimmt.
Die Seitenausrichtung kann auch eine Linie vereinfachen, in der Lasten an unterschiedlichen lateralen Positionen ankommen, aber gegen eine Führung verlassen müssen. Die ausgewählte Seite sollte mit den nachgelagerten Geräten, dem Bedienerzugang und dem Produktfluss übereinstimmen. Ein späterer Seitenwechsel kann zusätzliche Fördererlänge oder einen weiteren Positionierungsabschnitt erfordern.
Vor der Wahl dieser Methode sollten unregelmäßige Lasten sorgfältig geprüft werden. Weiche Pakete, beschädigte Kartons, hervorstehende Gurte, konische Schachteln und instabile Produkte können anders reagieren als ein starrer Karton. Das Design muss vermeiden, diese Artikel einzuklemmen, zu drehen oder ungeeignete Seitenkräfte auf sie auszuüben.
Wann Zentrierung die bessere Wahl ist
Wählen Sie die Zentrierung, wenn der nächste Prozess die Förderer-Mittellinie als Referenz verwendet. Eine zentrale Position kann vor Geräten nützlich sein, die ähnlichen Abstand auf beiden Seiten benötigen, wie ausgewählte Scan-, Mess-, Wickel-, Sortier- oder Übergabeanordnungen.
Die Zentrierung kann auch helfen, die Annäherung an einen nachgelagerten Förderer zu standardisieren, der schmaler ist als der vorgelagerte Abschnitt. Das zentrierte Paket benötigt jedoch noch ausreichend Seitenabstand für den gesamten akzeptierten Größenbereich. Ein großer Karton, der auf dem Papier passt, bietet möglicherweise nicht ausreichend Toleranz für Bewegung, Schräglauf oder Führungskomponenten.
Gemischte Breiten erfordern besondere Aufmerksamkeit. Das Gerät sollte sowohl schmale als auch breite Artikel innerhalb der erforderlichen Austrittstoleranz platzieren und nicht lediglich einen durchschnittlichen Karton während einer Vorführung zentriert erscheinen lassen.
Beginnen Sie mit der nachgelagerten Schnittstelle
Die nachgelagerte Maschine definiert das nutzbare Ausrichtungsergebnis. Fragen Sie den Gerätelieferanten oder Integrator nach der erforderlichen Eintrittsposition und Toleranz. Eine Aussage wie “Artikel müssen ausgerichtet sein” ist nicht präzise genug. Die Projektbeschreibung sollte angeben, ob die Referenz die linke Kante, rechte Kante oder Mittellinie ist, plus die akzeptable Abweichung.
Dokumentieren Sie dann den Abstand zwischen dem Ausrichtungsabschnitt und dem nächsten Prozess. Ein Paket kann nach der Positionierung driften, sich drehen oder gestört werden, insbesondere bei Übergaben oder Wechseln des Förderertyps. Der gesamte Pfad sollte überprüft werden, nicht nur das Ausrichtungsmodul.
Für verwandte Geräteoptionen siehe die Rollenförderer-Kategorie und die angetriebene Rollenbahn Produktseite. GSSorts Rollenförderersysteme-Leitfaden bietet einen breiteren Überblick über die Auswahl von Lagerförderern.
Sieben Eingaben für die Projektbeschreibung
- Erforderliche Austrittsposition: Definieren Sie die Zielkante oder Mittellinie und die akzeptable laterale Toleranz.
- Paketabmessungen: Geben Sie minimale, typische und maximale Länge, Breite und Höhe an.
- Gewichtsbereich: Geben Sie Normal- und Maximalgewicht an, plus ungewöhnlich dichte Artikel.
- Verpackungszustand: Identifizieren Sie starre Kartons, Behälter, weiche Beutel, beschädigte Schachteln, Gurte und unebene Böden.
- Eintrittszustand: Erfassen Sie, wie weit Artikel außermittig, schräg oder eine Seite berührend sein können, wenn sie eintreten.
- Durchflussanforderung: Durchschnitts- und Spitzenbedarf getrennt erfassen und Paketabstände oder Akkumulation beschreiben.
- Nachgelagerte Ausrüstung: Scanner, Etikettierer, Sortierer, Packstationen, Übergaben und Führungsschienen im Layout darstellen.
Diese Eingaben ermöglichen es dem Lieferanten, Förderbandbreite, Rollenanordnung, Führungsgeometrie, Geschwindigkeit, Steuerung und erforderliche Testmuster zu prüfen. Sie verhindern auch, dass eine allgemeine Ausrichtungsaussage ein messbares Abnahmekriterium ersetzt.
Integration mit Scannen, Etikettieren und Sortieren
Positionierung und Identifikation sollten gemeinsam ausgelegt werden. Wenn ein Barcode-Leser oder eine Kamera ein festes Sichtfeld hat, muss das ausgerichtete Paket den erwarteten Etikettbereich darbieten. Wenn ein Etikettierer eine Seitenreferenz verwendet, müssen Kartonkante und Etikettenfläche durch die Applikationszone hindurch stabil bleiben.
Bei einer Sortierlinie bestätigen, ob die Ausrichtung vor der Identifikation, vor dem Weichenmechanismus oder in beiden Fällen erforderlich ist. Das Steuerungssystem sollte außerdem wissen, wie zu reagieren ist, wenn ein Paket nicht innerhalb der Toleranz positioniert werden kann. Mögliche projektspezifische Reaktionen sind Ausschleusung, manuelle Prüfung, Linienstopp oder Weiterleitung zu einer Ausnahmespur.
Nicht davon ausgehen, dass eine höhere Förderbandgeschwindigkeit automatisch einen höheren nutzbaren Durchsatz erzeugt. Die Linie benötigt ausreichend Weg und Zeit, um den akzeptierten Paketbereich neu zu positionieren, während sichere Abstände und eine stabile Nachführung aufrechterhalten werden.
Prüfung und Abnahmekriterien
Repräsentative Pakete während der Werk- und Inbetriebnahmeabnahmen verwenden. Den kleinsten, größten, leichtesten, schwersten, flexibelsten und am stärksten beschädigten akzeptablen Artikel einschließen. Diese aus verschiedenen Eintrittspositionen und Ausrichtungen zuführen, anstatt jedes Muster ordentlich einzulegen.
- Die Austrittsposition gegen die vereinbarte Kanten- oder Mittellinientoleranz messen.
- Normal- und Spitzenbetriebsgeschwindigkeiten testen.
- Schräglauf, Rotation, Blockierungen und Kontakt mit Führungen prüfen.
- Übergaben in das nächste Förderband oder die nächste Maschine verifizieren.
- Start, Stopp, Neustart, Akkumulation und blockierte nachgelagerte Bedingungen testen.
- Produkte erfassen, die eine andere Route oder manuelle Handhabung erfordern.
Ein messbarer Testplan ist nützlicher als eine visuelle Beurteilung, dass Pakete ausgerichtet erscheinen.
Sicherheit und Wartungszugang
Ausrichtungsmechanismen fügen Kontaktpunkte, Führungen, Antriebe, Sensoren und Einstellbereiche hinzu. Das Layout sollte sicheren Zugang für Inspektion, Reinigung, Stauentfernung und Austausch von Verschleißkomponenten bieten. Schutzvorrichtungen und Not-Aus-Platzierung müssen für die fertiggestellte Linie bewertet werden.
Förderbandanforderungen hängen von der Installation und der Rechtsordnung ab. ASME B20.1 behandelt Sicherheitsaspekte für Förderbänder und zugehörige Ausrüstung. Die anwendbaren Normen und lokalen Vorschriften sollten für das endgültige System bestätigt werden.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Seitenausrichtung und Zentrierung?
Die Seitenausrichtung bewegt ein Paket zu einer ausgewählten Förderbandkante. Die Zentrierung bewegt es zur Förderbandmittellinie. Die korrekte Methode ist diejenige, die die vom nächsten Prozess benötigte Referenzposition erzeugt.
Kann ein Förderband Kartons, Pakete und Behälter handhaben?
Die GSSort-Produktseiten listen Kartons, Pakete, Packstücke und Behälter als anwendbare Produkttypen auf. Die endgültige Eignung hängt weiterhin von Abmessungen, Gewicht, Bodenbeschaffenheit, Steifigkeit und repräsentativen Tests ab.
Können Förderbandbreite, -länge und -geschwindigkeit angepasst werden?
Ja. Beide Produktseiten listen angepasste Förderbandbreite und -länge mit einstellbarer Geschwindigkeit auf. Die konstruierte Konfiguration sollte auf dem Paketbereich, der Positionierungstoleranz, dem Layout und der Durchsatzanforderung basieren.
Wo sollte ein Ausrichtungsförderband installiert werden?
Es sollte weit genug stromaufwärts installiert werden, um die erforderliche Position zu erreichen, aber nah genug am nächsten Prozess, damit Pakete vor der Ankunft nicht driften oder rotieren. Der genaue Standort sollte im vollständigen Linienlayout validiert werden.
Zuerst die Referenzposition wählen
Die Entscheidung zwischen Seitenausrichtungsförderband und Zentrierförderband wird einfacher, wenn die nachgelagerte Referenz und Toleranz messbar sind. Mit der nächsten Maschine beginnen, den tatsächlichen Paketbereich dokumentieren und schwierige Artikel vor der endgültigen Freigabe testen. Kontaktieren Sie GSSort mit Ihrem Layout, Ihren Paketdaten und Ihrer Zielaustrittsposition, um eine projektspezifische Rollenförderbandkonfiguration zu besprechen.