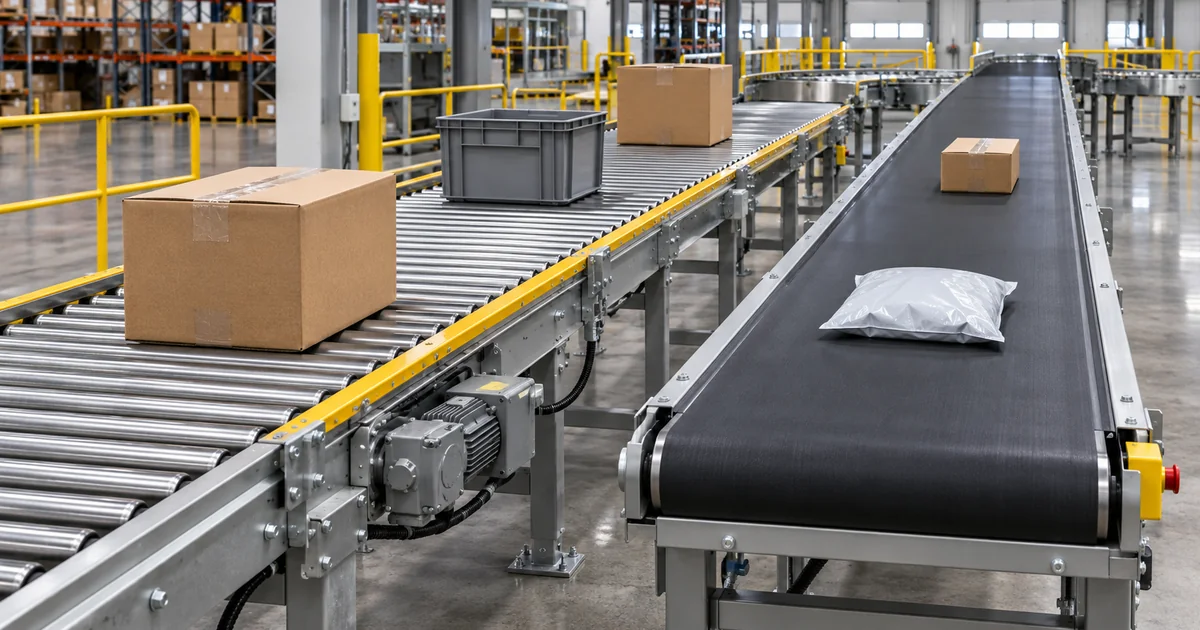
A приводной роликовый конвейер против ленточного конвейера решение начинается с того, что касается посылки. Приводные ролики перемещают груз со стабильной опорой по серии вращающихся цилиндров. Лента несёт груз на непрерывной движущейся поверхности. Оба варианта могут иметь привод от двигателя, и любой из них может быть частью автоматизированной складской линии, но они по-разному реагируют на малые основания, мягкую упаковку, накопление, передачу и техническое обслуживание.
GSSort предлагает конвейер с приводными роликами для картонных коробок, контейнеров, ящиков и других изделий с плоским дном, и прямой ленточный конвейер для более широкого ассортимента упаковки, который, согласно странице продукта, может включать картонные коробки, контейнеры и мешки. Эти описания являются отправной точкой, а не доказательством того, что каждый предмет в вашей операции будет работать надёжно. Используйте реальные посылки и полный чертёж линии для принятия решения.
Приводной роликовый конвейер против ленточного конвейера: Основное различие
Этот Обзор конвейеров MHI описывает роликовые конвейеры с приводом как перемещающие грузы на приводных роликах, а ленточные конвейеры как транспортирующие грузы на движущейся ленте. Ключевой вопрос выбора — контактная поверхность: разнесённые ролики против непрерывной поверхности. Ни один из типов не является универсально быстрее, дешевле или бережнее. Эти результаты зависят от выбранного оборудования, ассортимента упаковки, схемы управления и интерфейсов.
| Точка принятия решения | Приводной роликовый конвейер | Конвейер с прямым ремнем |
|---|---|---|
| Поддержка груза | Несколько роликов контактируют с нижней частью груза | Непрерывная лента поддерживает нижнюю часть |
| Хороший начальный тест | Жёсткие картонные коробки и контейнеры с плоским дном | Смешанные картонные коробки плюс мягкие изделия или изделия с малым основанием, требующие непрерывной поддержки |
| Критическая проверка | Может ли самый маленький предмет перекрыть шаг роликов без опрокидывания или застревания? | Будет ли предмет стабильно двигаться, передаваться и разгружаться на предлагаемой ленте? |
| Накопление | Необходимо указать опциональную зональную или нулевую конфигурацию давления | Требуется соответствующая система управления и механическая конструкция; не предполагайте, что базовая транспортная лента безопасно накапливает грузы |
| Фокус технического обслуживания | Ролики, приводы, датчики и зональное управление | Отслеживание ленты, натяжение, износ, привод и доступ для очистки |
Это контрольный список для проектирования, а не универсальное сравнение производительности. Получите чертежи и данные испытаний для конкретного оборудования, прежде чем ранжировать альтернативы по пропускной способности или стоимости.
Начните с основания упаковки и самого маленького предмета
Перечислите минимальную и максимальную длину, ширину, высоту и вес каждого принимаемого предмета. Отметьте, является ли основание жёстким и плоским, изогнутым, мягким, рифлёным, обвязанным или частично открытым. Запишите наименее заполненную картонную коробку, самый лёгкий полиэтиленовый пакет и любой мешок со свободным краем. Наименее стабильный одобренный предмет часто определяет конструкцию в большей степени, чем средняя картонная коробка.
Для роликов проверьте предлагаемый шаг роликов относительно кратчайшей длины контакта и испытайте на переходах и кривых. Груз должен оставаться адекватно поддерживаемым при перемещении от ролика к ролику. Мягкий пакет может провисать или застревать между роликами; узкая коробка может перекашиваться. Это причины для испытаний, а не автоматическое исключение для каждой конструкции роликов.
Лента устраняет открытые промежутки между роликами, но непрерывная поверхность не решает все проблемы с упаковкой. Лёгкие мешки могут смещаться, липкая упаковка может волочиться, а плохо спроектированный зазор передачи всё ещё может зацепить край. Включите в испытание репрезентативные повреждённые и нерегулярные упаковки, а не только чистые образцы коробок.
Согласуйте конвейер с характером потока
Спросите, перемещает ли линия в основном постоянный поток или регулярно останавливается перед сканерами, слияниями, сортировочным оборудованием и упаковочными станциями. GSSort указывает накопление с нулевым давлением как опциональную функцию приводного роликового конвейера. Если грузы должны выстраиваться в очередь, не толкая друг друга, укажите зональные приводы, датчики, последовательность выпуска и сигнал остановки выше по потоку. Наш контрольный список накопления для приводного роликового конвейера подробно рассматривает эти проектные входные данные.
Ленточная линия также может управляться для остановки, дозирования или буферизации продуктов, но простая непрерывно работающая лента не является заменой спроектированной системы накопления. Спросите, где посылки могут ожидать и что происходит, когда нижестоящее устройство становится недоступным. Избегайте сравнения полностью зональной роликовой системы с незональной лентой только по цене; они решают разные задачи.
Если проект не требует принудительной приводной транспортировки, сначала рассмотрите, подходит ли гравитационная секция для маршрута. Наш гид по гравитационным и приводным роликовым конвейерам рассматривает это отдельное решение. Данная статья сравнивает две приводные транспортирующие поверхности.
Проверьте передачи, сканеры и индукцию сортировщика
Конвейер редко работает в одиночку. Составьте карту входной подачи и выходного отбора, включая каждый прямоугольный переход, кривую, сканер, весы и индукцию сортировщика. Выбранная поверхность должна доставлять груз в правильной ориентации и с правильным зазором для следующей машины.
Для роликовой линии проверьте переходы, где маленькая картонная коробка или контейнер пересекает зазор, особенно при изменении направления или высоты. Для ленточной линии проверьте геометрию носка или передачи и убедитесь, что самый маленький или самый мягкий одобренный предмет не застревает. Ни спецификация роликов, ни спецификация ленты сами по себе не доказывают, что полный интерфейс будет работать.
Когда сканеру или сортировщику требуется воспроизводимый интервал, определите требуемый зазор на этом устройстве и испытайте его с короткими и длинными посылками. Заявленная скорость конвейера не эквивалентна устойчивой пропускной способности линии; этапы слияния, сканирования, сортировки и разгрузки могут стать ограничивающим звеном.
Сравните техническое обслуживание и условия эксплуатации
Ролики и ленты имеют разные точки обслуживания. Запросите доступ к роликам, приводам, датчикам и зональным контроллерам на системе приводного роликового конвейера. На ленточной системе проверьте отслеживание ленты, натяжение, очистку, доступ для замены и влияние мусора или повреждённой упаковки. Для обоих проверьте ограждения, аварийные остановки, доступ для устранения заторов и безопасное поведение при перезапуске.
Учитывайте реальную среду: пыль, влажность, температуру, потребности в мойке и ожидаемые часы работы. GSSort публикует опции материалов и управления для обоих семейств продуктов, но точная конфигурация должна быть подтверждена в коммерческом предложении. Не предполагайте, что общий опубликованный диапазон скорости или нагрузки применим к каждой ширине, материалу ленты, приводу роликов или ассортименту упаковки.
Проведите репрезентативные приёмочные испытания
Перед утверждением любой компоновки согласуйте набор испытаний и критерии прохождения. Включите самые лёгкие и самые тяжёлые принимаемые грузы, самое маленькое основание, самую длинную картонную коробку, мягкий мешок, если допускается, и упаковки с реалистичными швами или износом. Запустите их с предполагаемой интенсивностью поступления и через запланированные передачи.
- Поддержка: проверьте провисание, опрокидывание, перекос или застревание на транспортирующей поверхности.
- Передача: убедитесь в плавном входе и выходе на каждом интерфейсе конвейера.
- Поток: измерьте доставляемый зазор и устойчивую производительность на нижестоящем устройстве, а не только скорость ленты или роликов.
- Остановки: приостановите нижестоящую машину и наблюдайте, где образуется очередь и как она перезапускается.
- Condition: inspect for scuffing, crushed corners, belt marks, or damaged packaging.
- Recovery: test a jam and a controlled restart with the line occupied.
Record the parcel mix, test duration, intervention count, and conditions under which the claimed throughput was measured. A trial with one ideal carton cannot validate a mixed-parcel operation.
What to Send for a Quote
Give the supplier package dimensions and weights, photos of the least stable items, average and peak hourly arrivals, surge duration, line drawing, available footprint, power, and required interfaces. State whether accumulation, scanning, merging, or sorter induction is required. Ask for a proposed roller pitch or belt and transfer specification, maintenance access, controls narrative, and acceptance plan.
If the route includes soft mailers and cartons, request a test with both, rather than assuming one surface is automatically best. If the line mostly carries stable cartons but needs controlled queueing, ask for the optional accumulation configuration and its limits. A hybrid line can also be valid: use the surface that fits each section and engineer the transition between them.
Часто задаваемые вопросы
Is a powered roller conveyor better than a belt conveyor for cartons?
Not in every project. Rigid, flat-bottom cartons are a sensible starting point for rollers, while a belt provides a continuous contact surface. The right choice depends on the smallest item, accumulation need, transfers, operating conditions, and tested line performance.
Can a powered roller conveyor carry poly mailers?
Do not assume it can. A soft mailer may sag between rollers or behave unpredictably at transfers. Test the real mailer range against the proposed roller pitch, sensors, and line geometry before including it in the accepted mix.
Which conveyor handles accumulation better?
It depends on the configuration. GSSort lists optional zero-pressure accumulation for its powered roller product. A belt system can also be engineered for controlled stopping and release, but neither basic transport line should be assumed to accumulate safely without a defined design.
Which option has higher throughput?
Neither surface has a universal advantage. Compare sustained output with the same package mix, feed pattern, transfer geometry, and downstream equipment. The receiving machine may limit the whole system before either conveyor reaches its nominal speed.
Choose the Surface From Your Real Parcel Flow
The powered roller conveyor vs belt conveyor decision should follow a representative package trial and a drawing of the complete line. Свяжитесь с GSSort with your parcel range, layout, and target flow to review a powered roller, straight belt, or mixed conveyor solution.