Memilih sebuah sorter sabuk modular vs sorter sabuk silang bukan sekadar pertanyaan tentang mesin mana yang lebih cepat. Jawaban yang berguna bergantung pada dimensi parsel, kondisi kemasan, jumlah tujuan, ruang lantai yang tersedia, kualitas induksi, persyaratan sistem kontrol, dan cara penanganan pengecualian.
Kedua teknologi dapat mendukung perutean parsel otomatis, tetapi keduanya mengatur proses penyortiran secara berbeda. Solusi sabuk modular dapat dikonfigurasi dengan beberapa jalur dan tata letak pembuangan gravitasi atau bertenaga. Solusi sabuk silang menggunakan sabuk pembawa individual pada jalur konveyor utama untuk membuang item ke tujuan yang ditetapkan. Panduan ini mengubah perbedaan tersebut menjadi ringkasan proyek yang praktis.
Sorter Sabuk Modular vs Sorter Sabuk Silang: Perbedaan Utama
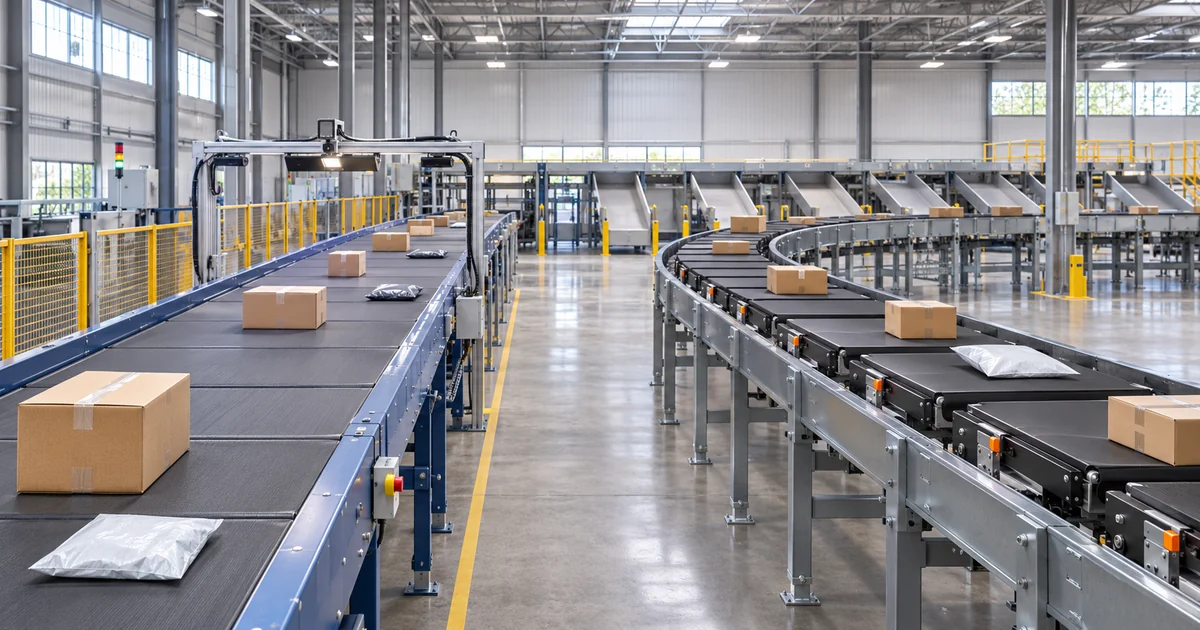
GSSort mesin penyortir sabuk modular disajikan sebagai sistem penyortiran parsel yang dapat diskalakan untuk karton dan paket ringan. Informasi produk yang dipublikasikan menyoroti konfigurasi sabuk modular multi-jalur, tata letak gravitasi atau bertenaga, desain lini khusus, dan integrasi dengan sistem gudang otomatis.
GSSort cross-belt sorter menggunakan sabuk silang individual pada rantai konveyor utama. Setiap pembawa dapat membuang parsel ke tujuan yang dipilih. Halaman produk mencantumkan penanganan untuk parsel kecil, sedang, dan ringan, integrasi dengan sistem WMS, WCS, DWS, barcode, atau RFID, dan kapasitas yang dinyatakan hingga 10.000 parsel per jam. Angka tersebut adalah maksimum pada halaman produk, bukan hasil proyek yang dijamin.
Perbedaan praktisnya karena itu bukanlah “dasar” versus “canggih.” Ini adalah pilihan antara dua arsitektur lini. Arsitektur yang tepat adalah yang dapat secara berulang menerima campuran parsel nyata, mengidentifikasi setiap item, menciptakan celah yang diperlukan, mencapai setiap tujuan, dan pulih dari gangguan tanpa disruption yang tidak dapat diterima.
Perbandingan Singkat
| Faktor seleksi | Penyortir sabuk modular | Penyortir sabuk silang |
|---|---|---|
| Konsep sistem yang dipublikasikan | Konfigurasi sabuk modular multi-jalur | Pembawa sabuk silang individual pada jalur konveyor utama |
| Opsi pembuangan yang dipublikasikan | Tata letak pemilahan yang digerakkan oleh gravitasi atau bertenaga | Sabuk pembawa membuang parsel ke tujuan yang ditetapkan |
| Deskripsi parsel yang dipublikasikan | Parsel, karton, dan paket ringan | Paket berukuran kecil, sedang, dan ringan |
| Penekanan pada kontrol | Integrasi dengan sistem gudang otomatis | Integrasi WMS, WCS, DWS, barcode, atau RFID |
| Pertanyaan proyek yang penting | Apakah tata letak jalur dan pembuangan dapat menampung tujuan yang diperlukan dan rentang parsel? | Apakah induksi, identifikasi, pemuatan pembawa, dan pembuangan dapat beroperasi sebagai satu proses yang stabil? |
Tabel ini merangkum konsep produk yang dipublikasikan. Geometri akhir, kecepatan, kapasitas, dan batas parsel yang diterima harus dikonfirmasi melalui tinjauan teknik dan pengujian representatif.
Mulai dengan Profil Parsel
Sorter harus dipilih berdasarkan rentang parsel yang diterima secara penuh, bukan karton rata-rata. Catat panjang, lebar, tinggi, dan berat minimum, tipikal, dan maksimum. Tambahkan kondisi kemasan: karton kaku, poly mailer lunak, amplop berlapis, paket dengan tali, alas tidak stabil, kotak rusak, dan item tidak beraturan dapat berperilaku berbeda selama transportasi dan pembuangan.
Alas item penting karena merupakan permukaan kontak. Karton datar dan kaku dapat bergerak secara prediktif, sementara kantong lunak dapat melengkung, berkerut, berputar, atau menjembatani celah. Jika item tersebut merupakan bagian dari produksi normal, sertakan dalam pengujian pemasok daripada memperlakukannya sebagai pengecualian yang jarang.
Juga tentukan item mana yang akan ditolak oleh lini otomatis. Kebijakan pengecualian yang jelas dapat lebih aman dan andal daripada memaksa setiap paket yang mungkin melalui satu sorter. Item yang kelebihan ukuran, kurang berat, bocor, bulat, tidak stabil, atau tidak terbaca mungkin memerlukan rute manual atau alternatif.
Jumlah Tujuan dan Tata Letak Pembuangan
Jumlah tujuan hanyalah input tata letak pertama. Setiap tujuan juga memerlukan titik pembuangan fisik, jalur pengambilan, chute, area akumulasi, atau antarmuka operator. Lini dengan banyak tujuan teoretis tetap dapat gagal jika kontainer hilir terisi terlalu cepat atau jika operator tidak dapat mengosongkannya dengan aman.
Untuk sorter sabuk modular, tinjau bagaimana pengaturan multi-jalur dipetakan ke tata letak pembuangan yang diperlukan. Konfirmasikan apakah setiap jalur menggunakan gravitasi atau bertenaga, bagaimana produk bertransisi ke tujuan, dan bagaimana lini akan diperluas jika jumlah rute meningkat.
Untuk sorter sabuk silang, tinjau jalur pembawa lengkap, posisi induksi, titik pembuangan, logika resirkulasi, dan ruang yang diperlukan di sekitar loop. Sorter itu sendiri hanyalah satu bagian dari jejak kaki. Infeed, identifikasi, chute, konveyor pengambilan, lorong akses, dan zona pemeliharaan semuanya termasuk dalam gambar.
Throughput Adalah Hasil Sistem
Halaman produk sabuk silang GSSort mencantumkan hingga 10.000 parsel per jam. Lini nyata dapat beroperasi di bawah maksimum yang dipublikasikan karena throughput yang dapat digunakan bergantung pada panjang parsel, celah yang diperlukan, akurasi induksi, label yang tidak terbaca, ketersediaan tujuan, resirkulasi, respons kontrol, dan kemacetan hilir.
Halaman produk sabuk modular menjelaskan penanganan throughput tinggi untuk volume parsel sedang dan besar tanpa mempublikasikan angka per jam yang tetap. Itu bukan dasar untuk menebak. Minta perhitungan kapasitas menggunakan distribusi parsel yang diterima dan tata letak aktual.
Pisahkan permintaan rata-rata, permintaan puncak normal, dan permintaan lonjakan singkat. Kemudian tentukan durasi pengujian. Demonstrasi singkat pada kecepatan tinggi tidak membuktikan bahwa lini lengkap dapat mempertahankan hasil yang sama saat tujuan terisi, pengecualian terjadi, dan operator melakukan pekerjaan normal.
Induksi, Identifikasi, dan Kontrol
Penyortiran yang akurat dimulai dari hulu. Item harus tiba dengan jarak dan orientasi yang sesuai, dan sistem harus mengaitkan identitas yang benar dengan parsel fisik yang benar. Pembaca barcode, kamera, peralatan DWS, sensor, PLC, WCS, dan antarmuka WMS harus ditinjau sebagai satu jalur data.
Halaman produk sabuk silang secara khusus mencantumkan integrasi WMS, WCS, DWS, barcode, dan RFID. Untuk kedua jenis sorter, ringkasan proyek harus menentukan kepemilikan pesan, waktu keputusan rute, penanganan pembacaan yang hilang, penanganan pembacaan duplikat, logika tujuan penuh, dan respons terhadap kegagalan komunikasi.
Diskusi MHI tentang aliran parsel bulk-to-singulated memperkuat kebutuhan untuk mengevaluasi proses konveyansi dan penyortiran secara lengkap daripada mesin yang terisolasi. Secara praktis, singulasi atau identifikasi yang buruk dapat membatasi sorter yang mampu.
Pemeliharaan dan Pemulihan Gangguan
Perencanaan pemeliharaan harus dimulai sebelum tata letak disetujui. Tanyakan bagaimana teknisi menjangkau sabuk, pembawa, sensor, penggerak, dan area pembuangan. Identifikasi komponen aus, suku cadang yang direkomendasikan, interval inspeksi, akses pembersihan, dan waktu yang diperlukan untuk mengisolasi bagian dengan aman.
Kedua arsitektur dapat menciptakan tugas layanan yang berbeda. Pengaturan multi-jalur modular memerlukan akses ke bagian sabuk dan komponen pembuangannya. Sistem sabuk silang menambahkan beberapa pembawa dan jalur sirkulasi yang harus diperiksa dan dilacak. Tim proyek harus membandingkan kemudahan pemeliharaan menggunakan konfigurasi yang diusulkan, bukan label teknologi generik.
Pemulihan gangguan sama pentingnya. Tentukan apa yang terjadi setelah penghentian darurat, gangguan daya, parsel yang tidak terbaca, tujuan yang terblokir, atau sensor yang gagal. Urutan kontrol harus mencegah identitas parsel terpisah dari posisi fisik selama restart.
Sembilan Input untuk Tinjauan Pemasok yang Berguna
- Rentang parsel: Dimensi dan berat minimum, tipikal, dan maksimum.
- Campuran kemasan: Karton, kantong, amplop, tali, item rusak, dan alas tidak beraturan.
- Permintaan aliran: Rata-rata, puncak, durasi lonjakan, dan pertumbuhan yang diharapkan.
- Rencana tujuan: Jumlah rute saat ini dan yang akan datang, jenis pembongkaran, dan kapasitas hilir.
- Metode identifikasi: Barcode, RFID, kamera, DWS, dan proses item yang tidak terbaca.
- Gambar fasilitas: Kolom, pintu, tinggi bersih, beban lantai, utilitas, dan lorong akses.
- Antarmuka sistem: PLC, WCS, WMS, jaringan, kepemilikan data, dan waktu keputusan rute.
- Kebijakan pengecualian: Paket berukuran berlebih, tidak stabil, rusak, tidak dikenal, atau tujuan penuh.
- Kriteria penerimaan: Kapasitas terukur, akurasi, ketersediaan, kondisi paket, dan durasi pengujian.
Untuk ikhtisar teknologi yang lebih luas, tinjau kategori sistem sortasi otomatis, the panduan sistem penyortiran otomatis, dan GSSort yang sudah ada panduan perencanaan cross-belt sorter.
Pengujian dan Penerimaan
Pengujian penerimaan pabrik harus menggunakan set sampel yang representatif. Sertakan paket terkecil, terbesar, teringan, terberat, paling lunak, dan paling sulit yang dapat diterima. Masukkan paket tersebut pada orientasi dan jarak yang realistis. Jangan membatasi pengujian hanya pada karton bersih dan kaku yang ditempatkan dengan rapi secara manual.
- Ukur throughput berkelanjutan selama periode pengujian yang disepakati.
- Catat tujuan yang benar, salah sortir, tidak terbaca, resirkulasi, dan intervensi manual.
- Periksa paket terhadap kemacetan, jatuh, rotasi, lecet, atau benturan yang tidak sesuai.
- Uji tujuan penuh, pengambilan yang terblokir, dan perutean pengecualian.
- Uji urutan berhenti, berhenti darurat, mulai ulang, dan pemulihan daya.
- Konfirmasi pertukaran data dengan antarmuka WCS atau WMS yang sebenarnya.
Kriteria penerimaan harus menyatakan campuran paket dan kondisi operasi di balik setiap target. Angka kapasitas tanpa kondisi tersebut tidak lengkap.
Keselamatan dan Akses
Pelindung, berhenti darurat, isolasi aman, kontrol, platform, dan akses pemeliharaan harus ditinjau untuk seluruh lini yang terpasang. Saluran dan konveyor pengambilan dapat menciptakan bahaya terjepit, jatuh, dan akses tambahan di luar sorter itu sendiri.
ASME mencantumkan standar keselamatan B20 untuk konveyor dan peralatan terkait di antara kode dan standar keselamatannya. Edisi yang berlaku, peraturan lokal, dan persyaratan lokasi harus dikonfirmasi oleh tim proyek untuk instalasi akhir.
Pertanyaan yang Sering Diajukan
Apakah cross-belt sorter selalu lebih cepat daripada modular belt sorter?
Tidak ada perbandingan universal yang dapat dilakukan tanpa campuran paket dan tata letak yang terdefinisi. Halaman cross-belt GSSort mencantumkan hingga 10.000 paket per jam, sedangkan halaman modular belt tidak menerbitkan angka tetap. Mintalah perhitungan dan pengujian berkelanjutan dalam kondisi proyek yang sama.
Sorter mana yang lebih baik untuk tas lunak dan poly mailer?
Kesesuaian bergantung pada ukuran tas, isi, kekakuan, jahitan, tonjolan, dan bagaimana item bersentuhan dengan setiap transfer. Paket lunak yang representatif harus diuji pada konfigurasi yang diusulkan. Jangan menyetujui salah satu teknologi hanya berdasarkan uji coba karton.
Dapatkah kedua sistem terhubung ke perangkat lunak gudang?
Halaman modular belt mencantumkan integrasi dengan sistem gudang otomatis. Halaman cross-belt secara khusus mencantumkan integrasi WMS, WCS, DWS, barcode, dan RFID. Lingkup antarmuka akhir, kepemilikan pesan, dan perilaku kegagalan masih perlu didefinisikan di tingkat proyek.
Data apa yang harus dikirim sebelum meminta tata letak?
Kirimkan gambar fasilitas, dimensi dan berat paket, campuran kemasan, aliran rata-rata dan puncak, jumlah tujuan, persyaratan pembongkaran, metode identifikasi, antarmuka perangkat lunak, kebijakan pengecualian, dan kriteria penerimaan yang terukur.
Pilih Arsitektur Berdasarkan Data Operasional
Keputusan modular belt sorter vs cross-belt sorter harus mengikuti data operasional, bukan mendahuluinya. Susun profil paket, petakan setiap tujuan, definisikan kontrol dan pengecualian, sediakan akses pemeliharaan, dan sepakati pengujian penerimaan yang realistis. Hubungi GSSort dengan masukan tersebut untuk membahas tata letak penyortiran otomatis yang spesifik untuk proyek.