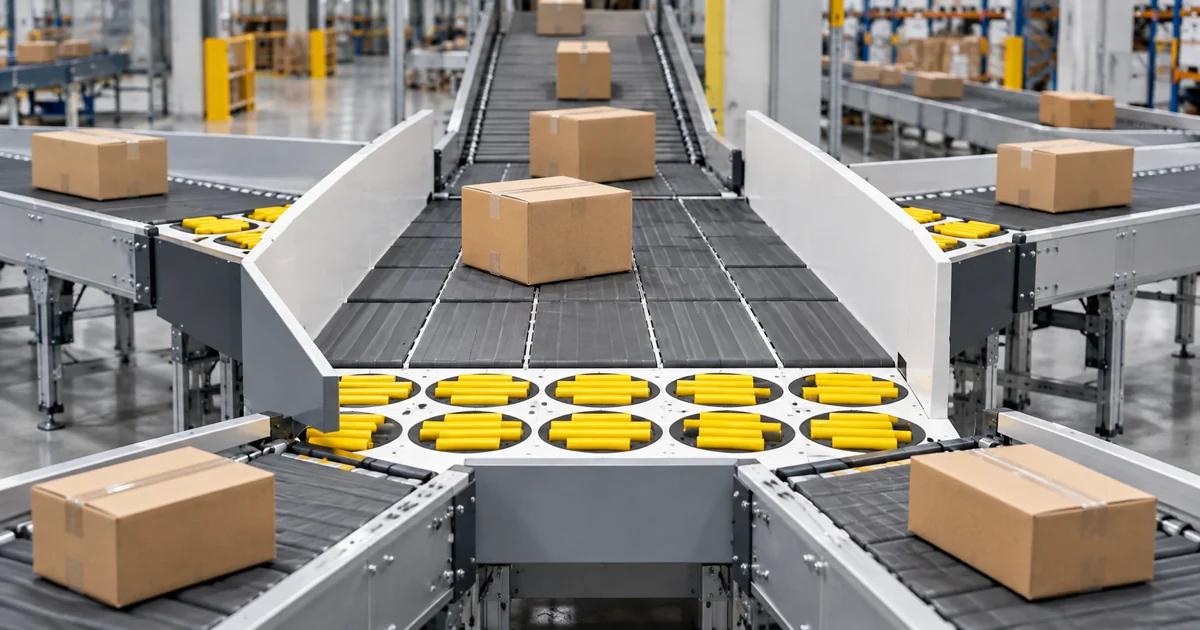
A Drehteller-Radsortierer ist für Paketströme konzipiert, die mehrere Routing-Richtungen innerhalb eines begrenzten Bereichs benötigen. Anstatt eine lange Linie einzelner Weichenpunkte zu verlängern, kombiniert das Gerät ein rotierendes Drehtellerkonzept mit radgetriebener Förderung, um Kartons und Pakete in Richtung angeschlossener Bahnen zu leiten. Das kompakte Layout kann in Fulfillment-Centern, Paket-Hubs, 3PL-Lagern und Distributionsbetrieben nützlich sein, in denen sowohl Bodenfläche als auch Routengeometrie eine Rolle spielen.
Dieser Leitfaden erläutert, wie das Gerät in ein Fördersystem integriert wird, welche Projektvorgaben die Auswahl beeinflussen und was vor der Anforderung eines Layouts oder Angebots zu prüfen ist.
Funktionsweise eines Drehteller-Radsortierers
Die Sortierzone verwendet gesteuerte Radmodule, um die Fahrtrichtung eines Artikels zu ändern, während er den Drehtellerbereich durchläuft. Die umgebenden Förderbahnen können so angeordnet werden, dass sie Pakete aus verschiedenen Richtungen aufnehmen, wodurch der Sortierer eine kompakte Kreuzung statt einer einzelnen geradlinigen Weiche bedienen kann.
GSSort's Drehteller-Radsortierer wird als multidirektionale Paket-Routing-Lösung für komplexe Lagerlayouts präsentiert. Die Produktseite listet SPS-basierte Steuerung und Kompatibilität mit WMS-, WCS- und DWS-Integration auf. Diese Schnittstellen sind wichtig, da der mechanische Sortierer dennoch eine präzise Zielentscheidung, Paketverfolgung und koordinierte Befehle aus dem übergeordneten Steuerungssystem benötigt.
Wann ein Drehteller-Radsortierer sinnvoll ist
Dieser Sortierertyp ist eine Überlegung wert, wenn das Projekt mehrere nahegelegene Routen, aber begrenzten Platz für mehrere Förderkurven aufweist. Er kann auch relevant sein, wenn Pakete zwischen verschiedenen Prozessbereichen bewegt werden müssen, wie z. B. Aufgabe, Inspektion, Verpackung, Carrier-Bahnen oder Ausnahmebehandlung, ohne einen langen linearen Sortierabschnitt zu errichten.
Eine kompakte Maschine ist nicht automatisch die beste Wahl für jedes kompakte Lager. Die endgültige Entscheidung hängt von Paketstabilität, Bahngeometrie, Ziel Durchsatz, Upstream-Abstand, Downstream-Kapazität und dem Wiederherstellungsplan für blockierte Ausgänge ab. Eine Layout-Überprüfung sollte daher mit dem Betriebsprozess beginnen und nicht allein mit dem Maschinen-Footprint.
Referenzspezifikationen zur Überprüfung
Die aktuelle GSSort-Produktseite listet die folgenden Referenzwerte auf. Sie beschreiben verfügbare Konfigurationen, nicht ein garantiertes Ergebnis für jede Anwendung. Die tatsächliche Leistung hängt vom Paketmix, der Steuerung, der Aufgabe-Qualität, der Routenlogik und dem finalen engineeringierten Layout ab.
| Artikel | Veröffentlichte Referenz | Was für Ihr Projekt zu bestätigen ist |
|---|---|---|
| Fördergeschwindigkeit | 45–120 m/min | Erforderlicher Abstand, Verfolgungsmethode und Paketstabilität bei der vorgesehenen Geschwindigkeit |
| Sortiereffizienz | 4.000–6.000 Artikel/Stunde | Reale Paketverteilung, Routenmix, Logik für blockierte Bahnen und Betriebsverfügbarkeit |
| Schwenkwinkel | +/-45 Grad, mit aufgelisteten anpassbaren Layouts | Genaue Einlauf- und Auslaufwinkel auf einem maßstabsgetreuen Plan |
| Sortiergewicht | Bis zu 60 kg pro Stück | Normal- und Maximalgewichte, Schwerpunkt, Basisbedingung und Aufprall beim Auslauf |
| Gerätebreite | 220 bis 1.260 mm aufgelistet, plus nicht standardmäßige Anpassung | Paket-Footprint, Seitenabstand, Absicherung und Servicezugang |
| Antriebsmethode | Servoantrieb | Steuerungsarchitektur, Stromversorgung, Wartungszugang und Ersatzteilplan |
Verwenden Sie diese Zahlen, um eine technische Diskussion zu beginnen, nicht um ein System ohne Tests zu dimensionieren. Repräsentative Pakete und ein klares Betriebsszenario sind erforderlich, bevor die Leistung bestätigt werden kann.
Sechs Eingaben, die vor dem Layout-Design benötigt werden
- Paketabmessungen und -gewicht: Geben Sie die Minimal-, Typ- und Maximalwerte an, nicht nur einen Durchschnitt.
- Verpackungszustand: Beachten Sie weiche Beutel, unebene Böden, Gurte, beschädigte Kartons, Vorsprünge und andere Artikel, die sich möglicherweise nicht wie ein starrer Karton transferieren lassen.
- Routenkarte: Markieren Sie den Einlauf, jede Auslaufrichtung, Downstream-Geräte, Bedienerbereiche, Säulen, Wände und Servicegänge.
- Durchflussanforderung: Trennen Sie durchschnittliche Nachfrage, Spitzennachfrage und die erwartete Zielverteilung. Eine kurze Spitze kann wichtiger sein als eine Tagessumme.
- Entscheidungsquelle: Identifizieren Sie, ob das Routing von einem Barcode-Leser, einem Dimension-Weigh-Scan-System, WCS, WMS, SPS-Tabelle oder manueller Eingabe kommt.
- Ausnahmestrategie: Definieren Sie, was passiert, wenn ein Etikett nicht gelesen werden kann, ein Ausgang voll ist, die Verfolgung verloren geht oder ein Paket außerhalb des akzeptierten Profils liegt.
Diese Eingaben helfen dem Gerätehersteller, die erforderliche Maschinenbreite, Schnittstellen, Steuerungen, Absicherung und Support-Förderer zu bestimmen. Sie decken auch Prozesslücken auf, bevor die Fertigung beginnt.
Planen Sie Einlauf- und Auslaufbahnen gemeinsam
Der Drehteller-Radsortierer ist nur ein Teil des Materialflusses. Upstream-Geräte müssen Pakete mit ausreichendem Abstand und stabiler Ausrichtung für die Verfolgung liefern. Wenn zwei Artikel als ein Objekt in die Sortierzone eintreten oder wenn ein Paket nach der Identifikation seine Position ändert, stimmt die Steuerungsentscheidung möglicherweise nicht mehr mit dem physischen Artikel überein.
Downstream-Bahnen benötigen ausreichend Kapazität, um den zugewiesenen Durchsatz aufzunehmen. Ein blockierter Förderer oder eine volle Rutsche kann einen Rückstau am Sortierer verursachen, selbst wenn der Weichenmechanismus korrekt funktioniert. Dokumentieren Sie während der Planung Bahn-Voll-Signale, Stoppzonen, Rezirkulationsoptionen, Ausschleusungsrouten und Neustartverhalten.
Für Projekte, die eine breitere Technologieüberprüfung benötigen, vergleichen Sie die vollständige Sortiment automatisierter Sortiersysteme. Der bestehende Leitfaden Radsortierer vs. Schmalgurtsortierer erklärt auch, wie Ziel-Layout und Förderfluss die Wahl zwischen zwei gängigen Ansätzen beeinflussen.
Steuerungen und Datenintegration
A routing command normally depends on several linked events: item detection, identification, destination assignment, position tracking, divert actuation, and confirmation. The controls design should define who owns each decision and how the system responds when data is missing or delayed.
If the project connects to a WMS or WCS, agree on the interface message, item identifier, destination table, status feedback, and fault codes before commissioning. For DWS integration, confirm where dimension, weight, and barcode data enter the routing logic. A clear interface specification reduces the risk of discovering incompatible assumptions during site testing.
Safety and Maintenance Access
Compact layouts can create tight service areas, so maintenance clearance should be shown on the drawing rather than left for installation. Review access to drives, sensors, wheel modules, electrical panels, emergency stops, guarding, and cleaning points. Operators also need a safe procedure for removing a stalled or rejected parcel.
Conveyor safety requirements vary by installation and jurisdiction. ASME B20.1 addresses safety considerations for conveyors and related equipment. The project team should identify the standards and local requirements that apply to the completed system instead of treating a component specification as a complete safety assessment.
Commissioning Tests to Include
Commissioning should use representative items from the actual parcel mix. Test each route at normal and peak operating conditions, then test the failure cases that are likely to interrupt production.
- Minimum, typical, and maximum parcel sizes and weights
- Every configured infeed and discharge direction
- Unreadable labels and parcels without a destination
- Blocked or full downstream lanes
- Emergency stop, restart, and tracking recovery
- Communication loss between PLC, WCS, WMS, or DWS
- Access for cleaning, inspection, and routine maintenance
Record the acceptance method before testing begins. Measured results, fault logs, and agreed pass criteria provide a more reliable handover than a short demonstration with ideal cartons.
Häufig gestellte Fragen
What is a turntable wheel sorter?
It is a conveyor sorting module that combines a turntable-style routing zone with driven wheel modules. The equipment redirects parcels toward connected conveyor lanes, making multi-direction routing possible within a concentrated area.
Is a turntable wheel sorter suitable for small warehouses?
It can suit a space-constrained warehouse when several routes must meet in one area, but suitability depends on parcel dimensions, lane geometry, throughput, controls, guarding, and maintenance clearance. A scaled layout is needed to confirm the benefit.
What parcel data should be sent with a quotation request?
Send minimum, typical, and maximum dimensions and weights, packaging types, photos or samples of difficult items, average and peak flow, destination count, and a layout showing all connected equipment.
Can the sorter connect to WMS or WCS software?
The GSSort product page lists WMS, WCS, and DWS compatibility. The exact interface, message format, routing responsibility, and exception logic still need to be defined for each project.
Build the Layout Around the Real Parcel Flow
A turntable wheel sorter can simplify a multi-direction junction, but the strongest design starts with verified parcel data and a complete route map. Treat the sorter, infeed, discharge lanes, scanners, controls, guarding, and exception flow as one system. Contact GSSort with your parcel profile and layout to discuss a project-specific configuration.